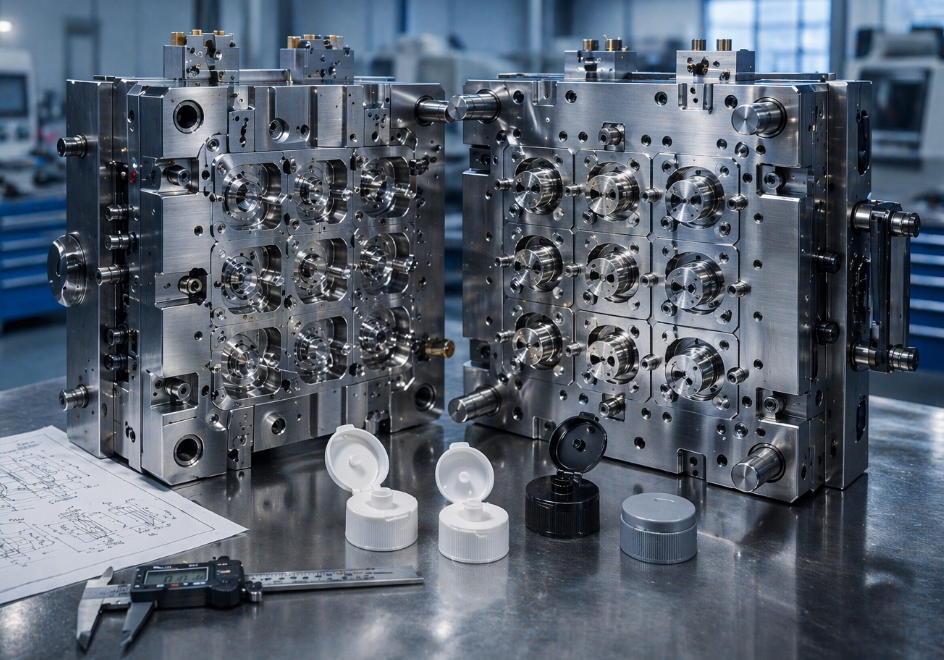
Плохо спроектированная форма для откидной крышки приводит к преждевременному разрушению шарниров и высокому проценту брака. Это напрямую нарушает герметичность продукта. Эта реальность сильно влияет на восприятие бренда FMCG и общую эффективность оборудования. Производители часто сталкиваются с производственными кошмарами при использовании некачественного инструмента. Вы рискуете застрять на упаковочной линии и вызвать серьезную утечку продукта. Эти технические сбои наносят ущерб вашей прибыли и репутации. Нам необходимо выйти за рамки простого изготовления пресс-форм и перейти к прецизионному оснащению. Мы определим инженерные стандарты, необходимые для оценки высокопроизводительных пресс-форм. Вы узнаете, как выбрать надежную литьевую форму с откидной крышкой с несколькими полостями, не рискуя при этом капитальными затратами. Наше внимание по-прежнему сосредоточено на конкретных конструктивных особенностях, обеспечивающих стабильную ежедневную производительность. Оценка партнеров по инструментам требует глубокого понимания потоков полимеров и управления температурным режимом.
Ключевые выводы
Кинематика шарнира: Надежная крышка с откидной крышкой требует точного изменения толщины стенок и оптимизированных направляющих для предотвращения усталости шарнира.
Баланс полостей: пресс-формы с несколькими полостями требуют строгой балансировки горячеканального коллектора, чтобы обеспечить равномерное давление и предотвратить вспышку или короткие выстрелы.
Архитектура охлаждения. При крупносерийном производстве используется усовершенствованное охлаждение (например, вставки из бериллиевой меди), позволяющее поддерживать сжатые сроки цикла без коробления крышки.
Проверка поставщиков: надежные партнеры по инструментам обеспечивают комплексный анализ Moldflow и прозрачные отчеты DFM (Проектирование для технологичности), а не только низкие цены.
Цена неудачной конструкции пресс-формы: определение критериев оценки
Технические сбои в пластиковых инструментах быстро перерастают в серьезные бизнес-риски. Небольшое отклонение в выравнивании сердцевины приводит к появлению засветов по краю колпачка. Вспышка вызывает серьезные заторы упаковочной линии на выходе. Короткие выстрелы оставляют зазоры в уплотнительном кольце. Этот дефект приводит непосредственно к утечке продукции на полках магазинов. Утечка продуктов на уровне бренда мгновенно разрушает доверие потребителей. Простои производства усугубляют эти потери. Каждый час, потраченный на устранение неисправностей остановленной литьевой машины, уничтожает дневную прибыль.
Вы должны определить, чего в реальном мире достигает высокопроизводительная форма. Мы используем строгие показатели успеха для оценки истинной эффективности. Конструкция высшего уровня постоянно обеспечивает время цикла менее 15 секунд. Он обеспечивает надежный срок службы инструмента, превышающий три миллиона выстрелов. Это гарантирует стабильность размеров более 99% во всех полостях. Достижение этих показателей отличает прецизионные инструменты от посредственных альтернатив.
Покупатели должны применять объектив скептика во время закупок. Будьте очень осторожны с производителями инструментов, предлагающими агрессивное снижение затрат. Они часто скрывают ярлыки. Дешевые формы обычно имеют несбалансированные горячеканальные коллекторы или некачественную сталь. Несбалансированные коллекторы заполняют полости неравномерно. Низкая сталь быстро деформируется под высоким давлением впрыска. Прежде чем утверждать какой-либо проект, вы должны потребовать четких объяснений по каждому выбору материала и инженерному решению.
Основные инженерные особенности многоместной литьевой формы с откидной крышкой
Высокопроизводительные инструменты опираются на отдельные базовые системы. Система горячеканальных систем определяет распределение материала. Вы должны тщательно выбирать правильный подход к воротам. Клапанные ворота обеспечивают чистые точки входа и устраняют следы ворот. Этот чистый вид имеет решающее значение для косметических колпачков, используемых в средствах личной гигиены. Точечные ворота стоят дешевле, но оставляют небольшие выступы. Вы должны сопоставить косметические требования с бюджетом на инструменты.
Реологическая балансировка в коллекторах остается абсолютной необходимостью. Расплав полимера испытывает разные скорости сдвига по мере своего движения. Реологически сбалансированный коллектор обеспечивает одинаковое давление и температуру для каждой полости. Этот баланс предотвращает короткие выстрелы в конфигурации с 16, 32 или 64 гнездами. Все полости должны заполняться одновременно.
Выбор прецизионной стали напрямую влияет на долговечность инструмента. Отраслевые стандарты требуют использования марок стали премиум-класса для блоков сердечников и полостей. Вам следует ожидать сталь S136 или H13. Производители должны закалить эти блоки до HRC 48-52. Закаленная сталь противостоит агрессивному износу в результате непрерывного производства. Он сохраняет целостность линии разъема. Плотные линии разъема предотвращают образование заусенцев в течение миллионов циклов.
Механизмы выброса требуют не меньшего инженерного внимания. Крышки с откидной крышкой имеют сложные подрезы. Стандартные выталкиватели часто слишком сильно давят на определенные участки. Это локальное давление вызывает деформацию крышки во время извлечения из формы. Съемные пластины предлагают гораздо лучшее решение. Съемные пластины оказывают равномерное давление по всему периметру крышки. Они аккуратно отталкивают деталь. Они сохраняют хрупкую структуру шарнира и жизненно важные уплотнительные кольца.
Таблица оценки воротной системы
Особенность
Система клапанных ворот
Система ворот Pin-Point
Рудимент ворот
Практически невидимый
Заметный выступ присутствует
Косметическое качество
Отличный
Умеренный
Сложность обслуживания
Высокий (требуется уход за штифтами клапана)
Низкий (меньше движущихся частей)
Контроль напряжения сдвига
Начальство
Средний
Освоение шарнира: закрытие в форме и закрытие после формы
Шарнир служит наиболее важным механическим компонентом крышки. Хорошая динамика потока диктует долгосрочную выживаемость шарниров. Ваша конструкция должна заставлять расплав полимера течь перпендикулярно оси шарнира. Это особое направление потока правильно выравнивает молекулы полимера. Типичные материалы включают полипропилен (ПП) или полиэтилен (ПЭ). Правильное молекулярное выравнивание максимизирует прочность на изгиб. Это гарантирует, что петля выдержит сотни циклов открытия-закрытия без разрывов.
Закрытие в форме представляет собой огромный скачок в эффективности производства. Этот механизм закрывает крышку до того, как она полностью покинет инструмент. Интеграция роботизированного или механического закрытия формы позволяет сэкономить значительные затраты на вторичную сборку. Однако необходимо тщательно оценить инженерные требования.
При внедрении закрытия в форме следует учитывать несколько рисков:
Повышенная сложность инструмента: механизм требует специализированных ползунов и складных стоек.
Точные временные ограничения: действие складывания должно происходить, пока пластик остается теплым и податливым.
Затраты на техническое обслуживание: движущиеся части инструмента требуют частой смазки и строгих проверок допусков.
Закрытие пресс-формы представляет собой высоконадежную альтернативу. Иногда принятие более простой конструкции пресс-формы имеет больший деловой смысл. Вы можете извлечь колпачки в открытом состоянии. Затем высокоскоростные укупорочные линии складывают и защелкивают крышки. Такой подход значительно снижает сложность оснастки. Это снижает ваши первоначальные капитальные затраты. Это переносит механическую нагрузку с литьевой машины на упаковочную линию.
Архитектура системы охлаждения для высокопроизводительного производства
Оптимальная конструкция охлаждения напрямую связана с экономикой удельных затрат. Циклы литья под давлением состоят в основном из времени охлаждения. Отказ от цикла всего на две секунды значительно увеличивает ежедневную продуктивность. Эффективная архитектура охлаждения быстро и равномерно отводит тепло. Это позволяет машине открываться быстрее.
В современных инструментах используются конформные каналы охлаждения. Традиционные водопроводы с прямым бурением часто не пропускают критические горячие точки. Конформные каналы повторяют сложную геометрию колпачка. Всегда следует искать отчеты DFM, в которых указаны вставки из бериллиевой меди (BeCu). Инженеры размещают эти вставки BeCu в местах с высокой концентрацией тепла. Выводы сердечника выделяют огромное тепло. BeCu отводит тепло намного быстрее, чем стандартная инструментальная сталь. Такая быстрая передача тепла предотвращает локальный перегрев и деградацию.
Для предотвращения коробления требуется изолированное управление температурным режимом. Корпус колпачка и откидная крышка имеют разную толщину стенок. Они охлаждаются с совершенно разной скоростью. Если они используют один контур охлаждения, происходит дифференциальная усадка. Дифференциальная усадка деформирует сопрягаемые поверхности. Деформированная крышка никогда не закроется должным образом. Превосходная пресс-форма для литья крышек с откидной крышкой с несколькими полостями включает отдельные контуры охлаждения. Независимые контуры точно контролируют температуру корпуса и крышки. Эта изоляция обеспечивает надежный, идеально ровный и слышимый «щелчок» при закрытии.
Расширенные возможности: оценка конструкций пресс-форм с откидной крышкой 2K (двухцветных)
Современный брендинг часто требует четких визуальных или тактильных особенностей. Рыночное применение форм 2K (двухцветных или двухматериальных) продолжает быстро расти. Брендам часто требуются мягкие ручки из TPE/TPR. Им нужны четкие цветовые акценты. Им нужны эти функции, не платя за вторичные операции сборки. Литье под давлением 2K обеспечивает эти функции одновременно.
Техническая сложность возрастает в геометрической прогрессии в установках 2K. Вы должны оценить лежащую в основе технологию. Производители инструментов обычно используют либо вращающуюся плиту, либо технологию стержня. Вращающиеся плиты вращают всю движущуюся половину инструмента для впрыскивания второго материала. В конструкциях с сердечником используются тянущие механизмы, чтобы освободить место для второго выстрела. Вы также должны оценить риски совместимости материалов. Достижение прочной химической связи между жестким ПП и мягкими эластомерами остается сложной задачей. Плохой контроль температуры препятствует надлежащей адгезии. Мягкая ручка отслаивается в руках потребителя.
Компетентность поставщиков требует здесь тщательного изучения. Производители стандартных форм часто преждевременно заявляют о возможности 2K. Ищите немедленные красные флажки. Неужели им не хватает портфолио успешных многокомпонентных инструментов? Пытаются ли они объяснить термическое разделение между двумя инжекторными цилиндрами? Если они не могут продемонстрировать глубокое понимание реологии многократных впрысков, уходите. Инструменты 2K не оставляют места для проб и ошибок.
Отбор производителей: контрольный список для покупателя форм для крышек
Поиск компетентного производителя инструментов требует строгих процедур проверки. Не принимайте простое ценовое предложение. Надежный поставщик обеспечит абсолютную прозрачность DFM и Moldflow. Прежде чем резать сталь, они анализируют данные моделирования потока. Это моделирование выделяет потенциальные линии сварки. Он показывает, где могут возникнуть воздушные ловушки. Он отображает концентрации напряжений вдоль шарнира. Вы должны просмотреть эти симуляции вместе.
Допуски на обработку определяют конечное качество детали. Требуйте подтверждения наличия высокоскоростного оборудования с ЧПУ и электроэрозионной обработки. Их оборудование должно иметь допуски в пределах 0,01 мм. Невысокие допуски приводят к появлению заусенцев и несовпадению линий разъема. Прецизионная обработка обеспечивает идеальную взаимозаменяемость полостей.
Заводские приемочные испытания (FAT) служат вашей последней гарантией. Установите не подлежащие обсуждению параметры пробного периода на раннем этапе заключения контракта. Вы должны наблюдать, как форма работает непрерывно в течение 4–8 часов. Этот длительный пробег доказывает термическую стабильность. Инструмент может работать нормально в течение двадцати минут, но перегреться через два часа. Устраните эти проблемы с температурой перед отправкой инструмента.
Наконец, оцените гарантию и комплект запасных частей. Производство в конечном итоге приведет к износу. Ваш инструмент должен включать стандартизированные взаимозаменяемые запасные части. Держите под рукой дополнительные сердечники, полости и сопла для горячеканальных каналов. Взаимозаменяемость сводит к минимуму время простоя при техническом обслуживании в будущем. Вы можете заменить поврежденную вставку для полости непосредственно в прессе. Вы немедленно возобновляете производство.
Подтверждает термическую стабильность и выявляет узкие места в системе охлаждения.
Размерная разница
< 1% во всех полостях
Обеспечивает взаимозаменяемость на высокоскоростных укупорочных линиях.
Тест на изгиб шарнира
Более 200 ручных циклов открытия/закрытия
Подтверждает молекулярное выравнивание и усталостную устойчивость шарниров.
Проверка времени цикла
Должен достичь указанной цели (например, 12 с)
Подтверждает, что конструкция охлаждения работает так, как моделируется.
Заключение
Инвестирование в высококачественную литьевую форму с откидной крышкой с несколькими полостями является критически важным решением по капитальным затратам. Это напрямую определяет вашу долгосрочную операционную прибыльность. Неисправности инструмента приводят к неприемлемому простою и повреждению бренда. Хорошо спроектированный инструмент день за днем гарантирует высокую производительность.
Уделяйте приоритетное внимание эффективности охлаждения: потребуйте вставки BeCu и конформные каналы для достижения оптимального времени цикла.
Защитите шарнир: убедитесь, что поток полимера ориентирован перпендикулярно оси шарнира для обеспечения максимальной долговечности.
Требуйте точности: принимайте только производителей инструментов, способных обеспечить допуск 0,01 мм для всех блоков полостей.
Проверка с помощью моделирования. Никогда не одобряйте резку стали без просмотра подробных отчетов Moldflow и DFM.
Ваш следующий шаг очевиден. Откажитесь от простых прайсов. Поощряйте свою команду по закупкам запрашивать подробный анализ DFM и пресс-форм при привлечении потенциальных поставщиков. Позвольте инженерным данным определять ваш выбор поставщика.
Часто задаваемые вопросы
Вопрос: Каково идеальное время цикла для многоместной формы для откидной крышки?
Ответ: Идеальное время цикла обычно составляет от 10 до 18 секунд. Эта продолжительность сильно зависит от толщины стенок, количества полостей и эффективности охлаждения. Более толстые крышки требуют более длительных фаз охлаждения. Использование вставок BeCu и конформных каналов охлаждения помогает достичь нижнего предела этого временного диапазона.
Вопрос: Почему петли откидной крышки ломаются и как конструкция пресс-формы предотвращает это?
Ответ: Петли ломаются из-за плохого молекулярного выравнивания и концентрации напряжений. Прочная конструкция пресс-формы заставляет полимер расплавляться перпендикулярно оси шарнира. Он использует конкретных лидеров потока. Это также позволяет избежать размещения линий сварки где-либо рядом с изгибаемым соединением. Это максимизирует прочность на изгиб и предотвращает преждевременный разрыв.
Вопрос: Сколько гнезд мне следует выбрать для моего объема производства?
Ответ: При расчете полостей учитывайте ограничения по тоннажу оборудования, ожидаемый годовой объем и первоначальный бюджет. Инструмент с 16 гнездами подходит для средних объемов и небольших прессов. Инструмент с 64 гнездами требует огромного тоннажа впрыска и значительного капитала, но обеспечивает чрезвычайно высокую производительность, необходимую для мировых брендов FMCG.
Вопрос: Влияет ли выбор пластика (ПП или ПЭ) на конструкцию формы?
О: Да, выбор материала сильно влияет на дизайн. Полипропилен (ПП) и полиэтилен (ПЭ) имеют разную степень усадки. Вы должны определить размеры полости специально для усадки выбранной смолы. Кроме того, для достижения одинакового оптимального усталостного срока службы при изгибе для полипропилена обычно требуется немного другая толщина шарнира по сравнению с полиэтиленом.