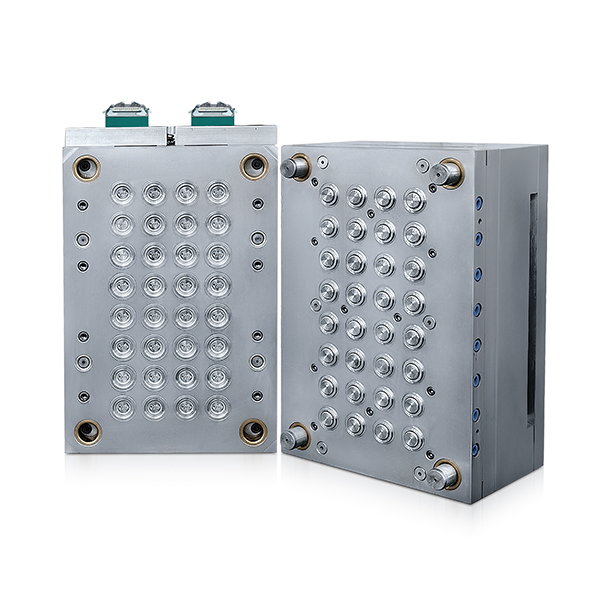
Упаковка больших объемов требует тонкого баланса экономической эффективности единицы продукции, бескомпромиссной эстетики бренда и строгого соблюдения нормативных требований. Вы должны объединить невероятно быстрые производственные циклы с идеальной физической согласованностью миллионов единиц продукции. Для отделов закупок и инженеров по упаковке переход концепции упаковки к массовому производству полностью зависит от качества и конструкции инструментов. Незначительный недостаток в конструкции пресс-формы может привести к огромным отходам материала или неприемлемому простою оборудования.
В этом руководстве представлена научно обоснованная основа для оценки технических возможностей, характеристик инструментов и партнеров-производителей при закупке литьевой формы для производства упаковки. Мы выясним, на что именно вам следует обращать внимание при инвестировании в высокопроизводительные инструменты для литья под давлением, чтобы обеспечить плавное масштабирование вашей следующей упаковки от дизайна до розничных полок.
Ключевые выводы
Инструментальная совокупная стоимость владения превышает первоначальные затраты. Успех в литье упаковки под давлением обусловлен оптимизацией времени цикла и долговечностью пресс-формы, что делает инструменты из стали класса 101 необходимыми для работы в больших объемах.
Соответствие материалов и ESG. Современные формы должны быть спроектированы так, чтобы выдерживать различные степени усадки экологически чистых смол (ПЦР, биопластики) без ущерба для скорости цикла.
Точность требует масштабируемости: тонкостенная упаковка и нестандартные крышки требуют расширенных возможностей, таких как высокоскоростная робототехника, синхронизация нескольких полостей и конформное охлаждение.
Снижение риска развертывания: включение в короткий список поставщиков должно требовать прозрачных графиков профилактического обслуживания и предварительных аудитов проектирования для технологичности (DFM).
Определение критериев успеха для закупок упаковки в больших объемах
Розничная торговля и упаковка потребительских товаров повседневного спроса (FMCG) имеют очень низкую прибыль. Незначительное увеличение времени цикла приводит к значительным финансовым потерям, связанным с миллионами деталей. Материальные отходы серьезно влияют на ежедневную прибыльность. Прежде чем утверждать какой-либо проект инструмента, группы по закупкам должны установить строгие критерии успеха.
Эстетическая последовательность и целостность бренда
Требования к отделке поверхности определяют привлекательность вашего продукта на розничной полке. Инженеры полагаются на стандарты SPI (Общества индустрии пластмасс), чтобы определить точные уровни полировки. Для глянцевой косметической упаковки часто требуется класс SPI A1 или A2. Матовое покрытие требует точного, повторяемого текстурирования. Вы также должны мастерски скрыть линии разъема на этапе проектирования. Видимые швы легко разрушают целостность бренда.
Управление стабильностью размеров инструментов с несколькими полостями обеспечивает равномерную посадку крышки. Каждая крышка должна идеально защелкиваться на каждой бутылке, независимо от того, в какой полости она была произведена. Различия в размерах приводят к протеканию контейнеров и массовому отзыву продукции.
Единичная экономика и реальность времени цикла
Конструкция системы охлаждения напрямую влияет на реальное время цикла. Фаза охлаждения составляет большую часть цикла формования. Более быстрый отвод тепла означает более высокую часовую производительность. Вы должны сбалансировать первоначальные капитальные затраты на сложные формы с долгосрочным снижением стоимости деталей. Более быстрые циклы генерируют ежедневную экономию.
Технология охлаждения
Первоначальные инвестиции
Влияние времени цикла
Лучшее приложение
Обычное охлаждение с перегородками
От низкого до среднего
Стандартный
Толстостенные детали, простая геометрия
Конформное охлаждение (3D-печатные вставки)
Высокий
Скидка до 30%
Сложные затворы, контейнеры глубокой вытяжки
Медные сплавы с высокой проводимостью
От умеренного до высокого
Скидка 10-15%
Выводы сердечника, тепловые точки
Разработка оптимальной формы для литья пластмасс под давлением для производства упаковки
При вводе в эксплуатацию упаковочной формы мы должны разобраться в технических вопросах, которые не подлежат обсуждению. Высокоскоростное производство требует надежного проектирования, гарантирующего непрерывную производительность. Отсутствие этих технических деталей приводит к преждевременному выходу инструмента из строя.
Классификация пресс-форм и твердость стали
Пресс-формы класса 101 по SPI составляют абсолютную основу для упаковки товаров повседневного спроса. Производители инструментов создают их специально, чтобы выдержать миллион циклов и более. Вы не можете пойти на компромисс с твердостью стали при больших объемах производства. Производители инструментов выбирают марки стали премиум-класса с учетом конкретных характеристик смолы и экстремальных производственных условий.
Инструментальная сталь H13: обладает превосходной прочностью и выдерживает высокое давление впрыска, типичное для упаковки.
Нержавеющая сталь 420: Устойчива к коррозийному выделению газов из определенных пластиков, таких как ПВХ или некоторые биосмолы.
Сталь S7: обеспечивает высокую ударопрочность, идеально подходит для соединения компонентов и съемных пластин.
Бериллиевая медь: избирательно используется в выводах сердечника для быстрого отвода тепла от критических областей.
Стратегия кавитации и горячеканальные системы
Оценка окупаемости инвестиций в пресс-формы с высокой кавитацией требует тщательной математики. Инструменты с 16, 32 или 64 полостями резко увеличивают объем производства. Однако они также вносят огромную сложность в эксплуатацию. Они требуют точной балансировки расплава по каждой капле.
Горячие каналы с клапанным затвором предлагают лучшее решение для упаковки. Они полностью исключают литниковые отходы. Они также обеспечивают безупречную эстетику ворот на упаковках, ориентированных на потребителя. Использование клапанных ворот высшего уровня в пресс-форме для литья пластмасс для производства упаковки гарантирует превосходные косметические результаты и предотвращает образование натяжек.
Масштабируемость и проблема тонкостенной упаковки
Тонкостенное формование представляет собой отдельную отрасль промышленности. Это по-прежнему имеет решающее значение для контейнеров для продуктов питания, напитков и розничной торговли. Структурные требования значительно отличаются от стандартного формования.
Требования к высокоскоростному впрыску
Вы должны правильно оценить требования к тоннажу машины и скорости впрыска. Тонкостенные изделия требуют огромного давления в полости. Расплавленный пластик в тонких срезах остывает невероятно быстро. Высокие скорости впрыска предотвращают преждевременное замерзание. Мы используем специализированные аккумуляторы азота для увеличения скорости закачки. Пластик должен почти мгновенно заполнить всю полость. Жесткие конструкции инструментов должны выдерживать такое огромное внутреннее давление, не прогибаясь.
Автоматизация и обработка деталей
Высокоскоростные прессы требуют столь же быстрой обработки деталей. При маркировке внутри формы (IML) печатная графика наносится непосредственно в процессе формования. Этот процесс полностью исключает этапы вторичного декорирования. Возможности роботизированного извлечения должны мгновенно удалять детали.
Убедитесь, что ваш партнер-производитель обладает интегрированными системами автоматизации. Скорость извлечения робота должна точно соответствовать скорости пресса. Медленные роботизированные руки создают неприемлемые узкие места на производстве, сводя на нет смысл высокоскоростной пресс-формы.
Навигация по экологичным смолам и соблюдение нормативных требований
Переход от традиционных пластиков к экологичным альтернативам приводит к появлению измеримых производственных переменных. Экологичные материалы по-разному ведут себя под высоким давлением и нагревом.
Адаптация инструментов для ПЦР и биопластиков
Материалы, переработанные после потребления (PCR), имеют различные индексы текучести расплава. Скорость их усадки непредсказуемо колеблется между партиями. Форма, идеально спроектированная для первичного ПЭТ или ПП, может выйти из строя при использовании экосмол. Часто требуется четкая регулировка стробирования. Вам также необходимы агрессивные модификации вентиляции для выпуска захваченных газов, вызванных деградацией материала. Проектирование надежной пресс-формы для литья пластмасс под давлением для упаковки с использованием ПЦР требует глубоких инженерных знаний и тщательного моделирования текучести пресс-формы.
Соответствие требованиям пищевой и медицинской упаковки
Соблюдение требований безопасности строго диктует ваши производственные протоколы. Медицинская упаковка требует строгого соблюдения международных стандартов. Пищевые контейнеры требуют безопасной и санитарной среды.
Проверьте сертификацию ISO 13485: необходима любому партнеру, работающему с медицинской или фармацевтической упаковкой.
Проверяйте среду, соответствующую требованиям FDA: убедитесь, что пищевые смолы не загрязняются промышленными смазочными материалами или пылью из окружающей среды.
Внедряйте протоколы чистых помещений: используйте чистые помещения класса 7 или 8 по ISO для устранения загрязнения твердыми частицами во время формования.
Установите отслеживание отслеживания: поддерживайте комплексное отслеживание партий сырья, параметров обработки и конечных поставок.
Риски внедрения и реалии производства
Мы должны признать общие недостатки между утверждением прототипа и непрерывным массовым производством. Многие упаковочные проекты терпят неудачу на этапе масштабирования.
Устранение дефектов при развертывании производства
Упреждение распространенных дефектов упаковки экономит огромные средства. Деформация часто разрушает плоские крышки и широкие контейнеры. Тонкие стены часто страдают от коротких ударов. Инструменты с большими полостями легко создают заусенцы, если усилие зажима падает. Научные методы формования предлагают высоконадежное решение. Они отделяют машинные переменные от пластических переменных. Этот научный подход гарантирует стабильное качество независимо от незначительных изменений окружающей среды.
Распространенный дефект упаковки
Основная причина
Инженерное решение
Деформация (плоские крышки)
Неравномерная скорость охлаждения по всей детали
Оптимизировать каналы охлаждения; отрегулировать давление удержания
Короткие снимки (тонкие стены)
Преждевременное замерзание смолы; низкая скорость впрыска
Увеличить скорость впрыска; увеличить размеры ворот
Flash (формы с большой полостью)
Недостаточный тоннаж зажима; износ оснастки
Проверьте размер машины; усилить блокировку инструментов
Остаток ворот (косметический недостаток)
Неправильная обрезка ворот; тепловой дисбаланс
Внедрение прецизионных горячеканальных каналов с клапанным затвором
Обслуживание пресс-форм и срок службы инструментов
Скрытый риск, связанный с дешевыми инструментами, часто уничтожает вашу долгосрочную прибыль от инвестиций. Неожиданный простой из-за ремонта останавливает всю вашу цепочку поставок. Вы должны тщательно оценить возможности собственного партнера по техническому обслуживанию инструментов. Прежде чем подписывать контракты, запрашивайте прозрачные соглашения о профилактических услугах. Регулярная ультразвуковая очистка и тщательная смазка продлевают срок службы инструмента на неопределенный срок. Ухоженная форма легко прослужит дольше своей первоначальной гарантии.
Логика составления короткого списка: аудит вашего партнера по литью под давлением
Примите действенные меры для окончательного принятия решения о закупках. Выбирайте стратегических партнеров по инжинирингу, а не простых получателей заказов. Их техническая глубина определяет ваш успех в розничной торговле.
Контрольный список основных возможностей
Прежде чем резать сталь, задавайте сложные вопросы. Предлагают ли они надежные внутренние обзоры проектирования для технологичности (DFM)? Проводят ли они тщательный анализ Moldflow, чтобы предсказать коробление? Убедитесь, что тоннаж их прессов точно соответствует вашим требованиям к кавитации. Неподходящее оборудование приводит к чрезмерному износу пресс-формы и получению несовместимых деталей.
Защита интеллектуальной собственности и долгосрочная ценность
Заранее уточните договоры владения пресс-формой. Неясные контракты могут стать причиной серьезных юридических споров, если вам когда-нибудь понадобится переместить инструмент. Запрашивайте прозрачные котировки на ранних стадиях торгов. Настаивайте на том, чтобы отделить затраты на оснастку от цен на детали и платы за автоматизацию. Прозрачность защищает ваши долгосрочные капиталовложения. Вы должны надежно защитить все права интеллектуальной собственности до начала производства.
Заключение
Поиск формы для литья пластмасс под давлением для производства упаковки представляет собой стратегическое капиталовложение. Это никогда не бывает простой покупкой товара. Качество оснастки строго определяет скорость производства, стабильность деталей и, в конечном итоге, готовность вашей розничной торговли. Мы советуем командам по закупкам требовать от потенциальных партнеров подробного анализа DFM и комплексной разбивки затрат в течение жизненного цикла. Никогда не отдавайте предпочтение самой низкой начальной цене на инструмент. Полностью сосредоточьтесь на долгосрочной надежности, оптимизации времени цикла и последовательной эстетике бренда.
Часто задаваемые вопросы
Вопрос: Каково типичное время изготовления формы для упаковки с большими полостями?
Ответ: Реалистичные сроки обычно составляют от 8 до 14 недель. Это во многом зависит от сложности инструмента, от того, используете ли вы оффшорные или внутренние источники, а также от требуемого уровня интеграции горячеканальных систем. Срок службы чрезвычайно сложных инструментов с несколькими полостями и конформным охлаждением может достигать 16 недель.
Вопрос: Чем литье под давлением с тонкими стенками отличается от стандартного литья?
Ответ: Для формования тонкостенных форм требуется значительно более высокая скорость впрыска и специальные аккумуляторы азота. Пластик должен заполнить форму, прежде чем он замерзнет в узкой полости. Это также требует очень жестких конструкций инструментов, чтобы выдерживать огромное давление во внутренней полости без отклонения.
Вопрос: Можно ли использовать одну и ту же форму для первичного и переработанного пластика (ПЦР)?
Ответ: Хотя иногда это возможно, разные скорости усадки и показатели текучести расплава часто вызывают проблемы. Запуск ПЦР обычно требует модификации инструмента, например, корректировки размеров ворот или улучшения вентиляции полости. Корректировка параметров процесса всегда необходима для соблюдения строгих допусков на размеры.