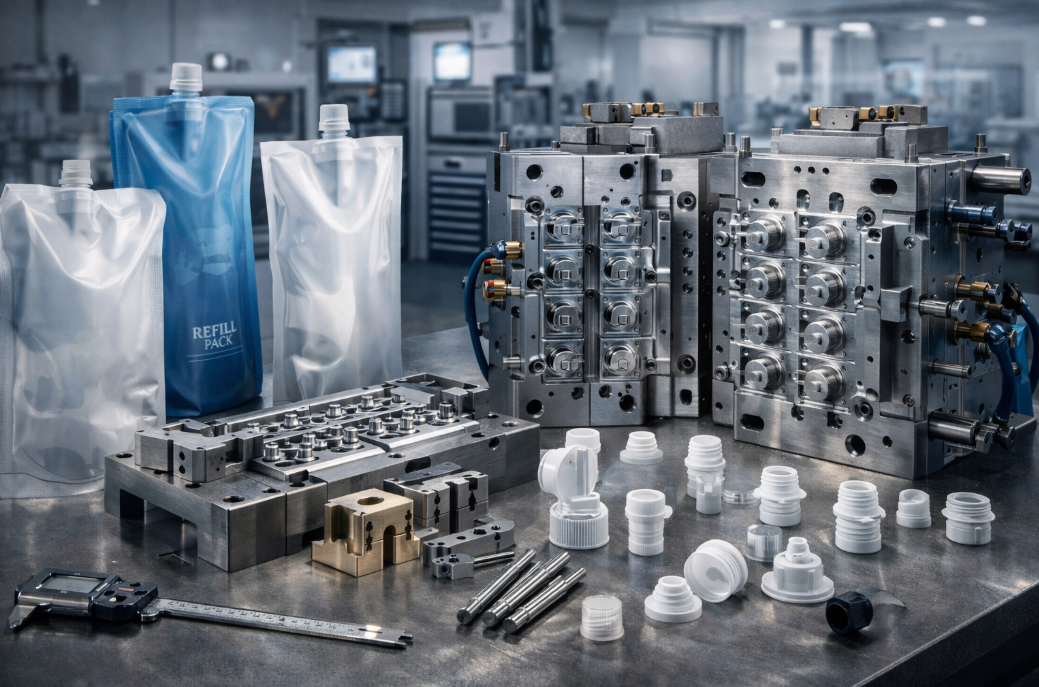
Упаковочная отрасль переживает масштабные структурные изменения. Жесткие пластиковые бутылки быстро уступают место гибким пакетам. Потребители требуют легких и экологически чистых альтернатив. Эта эволюция напрямую влияет на инструменты последующего производства. Переход на производственные линии требует значительных капитальных затрат на литье под давлением.
Руководители предприятий оказались на критическом перепутье. Выбор между стандартными формами для крышек для бутылок и специализированными формами для крышек с носиком решает все. Он контролирует время вашего цикла. Это определяет качество вашей детали. В конечном итоге это определяет ваши текущие накладные расходы на техническое обслуживание. Неправильный выбор инструмента приводит к серьезным узким местам на производстве.
В этой статье представлена прозрачная, инженерно-ориентированная разбивка этих двух систем. Мы изучим их структурные различия и основные финансовые последствия. Вы узнаете строгие критерии отбора, необходимые для завершения инвестиций в инструменты. Наша цель — помочь вашим отделам закупок и производства уверенно пройти этот сложный переход.
Ключевые выводы
Структурная сложность: Крышки носика требуют специальной геометрии (например, свариваемого основания), для чего требуются усовершенствованные механизмы отвинчивания и сложная конструкция ползуна по сравнению со стандартными крышками для бутылок.
Скорость производства: в стандартных формах для крышек для бутылок часто используется компрессионное формование или сильно упрощенные системы впрыска для достижения максимальной скорости, тогда как крышки с носиком требуют высокооптимизированных каналов охлаждения для предотвращения деформации.
Капитальные вложения: Специализированный характер формы для изготовления крышек с носиком для пакетов с носиком обычно приводит к более высоким первоначальным затратам на оснастку, но открывает доступ к высокомаржинальному рынку гибкой упаковки.
Реалии технического обслуживания: Формы для крышек носиков содержат сложные движущиеся части, которые требуют более строгих графиков профилактического обслуживания, чтобы избежать заусенцев и обеспечить идеальную герметичность.
Базовая инструментальная архитектура: структурные и конструктивные различия
Фундаментальная конструкция пресс-формы определяет ее эксплуатационное поведение. Стандартные крышки для бутылок отдают предпочтение объему и простоте. Они имеют равномерную резьбу. Их конструкция обычно включает в себя простые кольца с защитой от несанкционированного доступа. Геометрия обеспечивает быстрое охлаждение и прямой выброс. Инженеры проектируют эти формы для непрерывного и высокоскоростного повторения.
Крышки носиков представляют собой совершенно другую геометрическую задачу. Они имеют внутреннюю резьбу. Они также обладают вторичными базовыми компонентами. Эти основы специально разработаны для термосваривания непосредственно на гибкой пленке. Внешняя часть часто включает защитные ребра. Эти ребра предотвращают повреждение во время процесса наполнения пакета. Эта сложная геометрия требует специальных функций пресс-формы.
Механизмы выталкивания и извлечения из формы подчеркивают самый большой инженерный разрыв. Пресс-формы для жестких крышек для бутылок в значительной степени полагаются на стандартные съемные пластины. Машина открывается, и пластина просто отрывает пластик от сердцевины. Это жестокое, высокоэффективное механическое действие. Для этого требуется минимальное количество движущихся частей внутри самой формы.
Крышки носиков не выдерживают принудительного снятия. Внутренняя резьба и уплотнительные фланцы могут порваться. Поэтому формы для носиков требуют сложных механизмов отвинчивания. Инженеры-инженеры интегрируют гидравлические стойки или системы серводвигателей. Эти механизмы вращают ядра именно перед выбросом. Это полностью сохраняет целостность потока. Это гарантирует, что уплотнительные поверхности останутся нетронутыми и первозданными.
Планировка полостей также выглядит очень по-разному. Плотность кавитации влияет на общий выход продукции за цикл. Стандартные крышки для бутылок имеют очень узкую поверхность. Производители инструментов могут упаковать 96 или даже 128 гнезд в одну форму. Крышки носиков имеют широкие, готовые к сварке основания. Этот более широкий фланец занимает больше физического пространства на плите формы. Следовательно, площадь формы для носика ограничивает общее количество полостей. В одном машинном пространстве может разместиться только 48 или 64 гнезда.
Сравнение инструментальной архитектуры
Особенность
Стандартная форма для крышек бутылок
Форма для крышки носика
Основная геометрия
Равномерная резьба, простой профиль
Внутренняя резьба, широкое термосвариваемое основание.
Демонтажный механизм
Силовая съемная пластина
Отвинчивание с гидравлическим или сервоприводом
Кавитационная плотность
Чрезвычайно высокая (до 128 полостей)
Умеренный (часто ограничен шириной фланца)
Конструкция с защитой от несанкционированного доступа
Простое отрывное кольцо
Требуются сложные интегрированные слайдеры
Разработка формы для крышки с носиком для пакетов с носиком
Проектирование высокопроизводительной формы для крышек с носиком для пакетов с носиком требует исключительной точности. Вы не можете относиться к этому как к стандартному закрытию. Интеграция с гибкой упаковкой приводит к жестким допускам. Каждая функция должна поддерживать окончательные операции наполнения и запечатывания пакетов.
Сварная основа представляет собой сложнейшую инженерную задачу. Основание носика приклеивается непосредственно к пленке пакета. Эта область должна быть отлита без заусенцев. Это требует идеальной концентричности. Любой микроскопический дефект здесь приводит к неудачной термосварке. Неисправное уплотнение приводит к последующей утечке продукта. Эта утечка разрушает репутацию бренда и приводит к массовым отзывам продукции.
Интеграция системы защиты от несанкционированного доступа еще больше усложняет конструкцию пресс-формы. Потребители должны увидеть полный разрыв при первом использовании. Формование этих интегрированных лент требует точного выравнивания ползунка. Стержни формы должны втягиваться безупречно. Если ползунки колеблются, мосты системы контроля несанкционированного доступа растягиваются. Растянутые мосты портят потребительский опыт. Производители инструментов должны обрабатывать эти карманы ползуна с точными микронными допусками.
Поток смолы и размещение литников требуют сложного моделирования. Крышки носика имеют разную толщину стенок. Резьбовые секции относительно тонкие. Уплотнительные основания значительно толще. Это несоответствие приводит к неравномерному распределению материала. Прецизионные горячеканальные системы становятся абсолютной необходимостью. Затворы клапана точно контролируют впрыск пластика.
Правильное размещение ворот предотвращает коробление конструкции. Если разместить ворота неправильно, основание перекосится. Деформированная основа не может приклеиться к плоскому пакету. Здесь инженеры в значительной степени полагаются на анализ текучести пресс-формы. Они имитируют заполнение смолой, чтобы сбалансировать давление в полости. Это гарантирует, что тонкие стенки будут идеально уплотнены до того, как толстые секции замерзнут.
Время цикла, динамика охлаждения и эффективность производства
Охлаждение определяет максимальную эффективность производства. Это всегда является основным узким местом в литье под давлением. Пластик стойко сохраняет тепло. Вы должны извлечь это тепло, прежде чем деталь сможет безопасно извлечься. В стандартных крышках используются прямые каналы охлаждения. Они легко достигают быстрой теплопередачи.
Крышки носиков требуют применения передовых систем охлаждения. Сложные сердечники удерживают тепло глубоко внутри формы. Стандартные просверленные каналы не могут достичь этих горячих точек. Поэтому инженеры применяют конформное охлаждение. Конформные каналы охлаждения повторяют точные контуры штифтов сердечника. Они змеятся вокруг внутренних нитей. Это специализированное охлаждение предотвращает усадку детали.
Ожидаемое время цикла существенно различается между двумя системами. Вы должны установить реалистичные, основанные на фактических данных предположения. Простые крышки для бутылок достигают невероятно высоких скоростей. Стандартное литье под давлением или компрессионное формование может занимать менее 5 секунд. Упрощенная геометрия обеспечивает агрессивное охлаждение и резкий выброс.
Многофункциональные крышки носика требуют немного более длительных циклов. Типичный цикл может составлять от 8 до 12 секунд. Пластик должен полностью затвердеть вокруг откручивающихся стержней. Если вы выбросите слишком рано, нити оборвутся. Основание сварного шва деформируется. Вы должны отдавать приоритет структурной стабильности, а не чистой скорости.
Снижение риска требует активного инженерного выбора. Высокоскоростные механизмы отвинчивания создают сильное трение. Эти трения порождают общие производственные риски. Вы должны активно управлять этими угрозами для поддержания эффективности.
Истирание резьбы: Трение между вращающимся сердечником и пластиком вызывает разрыв поверхности. Высококачественная смазка и полированные сердечники предотвращают это.
Неравномерное охлаждение: горячие точки приводят к деформации фланца основания. Конформные линии охлаждения устраняют эти тепловые несоответствия.
Термическая усталость: миллионы циклов нагрева и охлаждения приводят к растрескиванию дешевой стали. Использование пресс-формы премиум-класса полностью снижает этот риск.
Выбор подходящей стали для форм не подлежит обсуждению. Производители инструментов должны использовать высококачественные сплавы, такие как S136 или H13. Эти закаленные стали устойчивы к термической усталости. Они сохраняют стабильность размеров на протяжении миллионов циклов. Мягкая сталь неизбежно деформируется. Деформированная сталь создает засветку, разрушающую ваш производственный цикл.
Инструментальные инвестиционные стратегии и реалии технического обслуживания
Приобретение современных упаковочных инструментов требует стратегического финансового подхода. Разница в первоначальных затратах сразу бросается в глаза при сравнении этих двух типов пресс-форм. Стандартные формы для крышек для бутылок выигрывают от упрощения проектирования. Для них требуются стандартные съемные пластины и базовые горячеканальные каналы. Благодаря этому первоначальная цена покупки остается относительно низкой.
Формы для крышек изливов по своей сути требуют значительных затрат. Первоначальные затраты отражают необходимость передовых инженерных разработок. Вы платите за встроенные сервоприводы отвинчивания. Вы инвестируете в очень сложные затворы с горячеканальными клапанами. Допуски на обработку значительно ужесточены. Производители инструментов тратят сотни дополнительных часов на полировку уплотнительных фланцев.
Реалии технического обслуживания напрямую определяют срок службы ваших инвестиций. Стандартные формы для крышек прочные. Они выдерживают агрессивный бег с помощью простых протирок. Формы для крышек изливов требуют тщательного и планового ухода. Они имеют сложные движущиеся части. Ползуны, стойки и отвинчивающие шестерни работают под огромным давлением.
Технические специалисты должны выполнять строгие процедуры профилактического обслуживания. Им необходимо часто чистить и смазывать движущиеся компоненты сердечника. Отсутствие смазки приводит к немедленному истиранию. Шестерни заклинят. Производство остановится. Вы должны учитывать время простоя на техническое обслуживание в своем производственном графике.
Дешевая оснастка всегда приводит к преждевременному выходу из строя. Некоторые покупатели пытаются сэкономить, выбирая более мягкую сталь. Это критическая ошибка. Мягкая сталь быстро изнашивается в местах разъема. Этот износ создает пластиковый блеск. Засветка на крышке носика разрушает соединение носика с пакетом. Как только форма начинает мигать, она требует дорогостоящей сварки и повторной механической обработки. Первоначальные инвестиции в закаленную нержавеющую сталь гарантируют долгосрочную надежность.
Схема принятия решений: какой инструмент подходит для вашей производственной линии?
Выбор подходящего инструмента требует комплексной оценки вашего предприятия. Вы не можете принять это решение, основываясь только на цене пресс-формы. Вы должны проанализировать вашу конкретную производственную среду. Межфункциональные команды должны оценивать несколько строгих критериев.
Требования к объему и масштабу: проанализируйте свой целевой рынок. Вы производите миллиарды стандартных бутылок для воды для товарных рынков? Здесь идеально подходят стандартные высококавитационные формы. Вы выходите на рынок гибких пакетов премиум-класса? Чтобы конкурировать, вам понадобится специальная конструкция формы для носика.
Совместимость машин: проверьте ваше текущее оборудование для литья под давлением. Сложные формы изливов требуют определенного расстояния между тягами. Им требуются встроенные сервоприводы или гидравлические интерфейсы для вытягивания сердечника. Ваши старые машины могут не поддерживать эти усовершенствованные механизмы отвинчивания. Модернизация ваших машин расширяет возможности проекта.
Соответствие требованиям и контроль качества: оцените свои отраслевые правила. Продукты питания, напитки и косметика предъявляют строгие требования к испытаниям на герметичность. Пакеты с носиком проходят агрессивные испытания на сжатие. Ваша форма должна производить идеальные, повторяемые уплотнительные фланцы, чтобы пройти эти проверки на соответствие.
Включение в короткий список поставщиков требует тщательной проверки. Вы должны задавать производителям форм конкретные и сложные вопросы. Не принимайте общие обещания. Запросите практические примеры их эффективности конформного охлаждения. Потребуйте увидеть данные анализа текучести пресс-форм для аналогичных геометрических форм. Проверьте их сертификаты поставок стали. Убедитесь, что они обладают глубоким опытом, особенно в области интеграции гибкой упаковки.
Заключение
Переход упаковочной отрасли требует стратегических инвестиций в оборудование. Стандартные формы для крышек для бутылок явно ориентированы на простоту высокоскоростной обработки больших объемов. Они прочны и очень эффективны. И наоборот, формы для крышек носиков представляют собой очень сложные и высокоточные изделия. Они специально разработаны с учетом строгих требований гибкой интеграции упаковки. Они требуют тщательного ухода и материалов премиум-класса.
Ваши следующие шаги должны быть сосредоточены на технической проверке. Поощряйте свою команду инженеров запросить комплексный аудит инструментов. Закажите профессиональный анализ текучести пресс-формы для вашей конкретной конструкции детали. Прежде чем обращаться к изготовителю пресс-форм, проверьте динамику охлаждения и механизмы отвинчивания. Выполнение этих расчетных шагов гарантирует, что ваша производственная линия останется прибыльной, эффективной и герметичной.
Часто задаваемые вопросы
Вопрос: Может ли стандартная машина для литья под давлением использовать форму для крышки носика?
О: Это во многом зависит от характеристик машины. Формы для крышек с носиком требуют определенного расстояния между стяжками, чтобы можно было разместить более широкие основания формы. Что еще более важно, вашей машине необходимы встроенные сервоприводы или гидравлические средства управления тягой сердечника. Эти интерфейсы приводят в действие сложные механизмы отвинчивания. Без них вы не сможете безопасно снять резьбовые колпачки.
О: Промышленный стандарт составляет от 3 до 5 миллионов циклов, а часто и выше. Однако продолжительность жизни полностью зависит от двух факторов. Во-первых, в форме должна использоваться закаленная сталь премиум-класса, такая как Stavax или S136. Во-вторых, ваше предприятие должно соблюдать строгие регламенты профилактического обслуживания и смазки.
Вопрос: Почему вспышка является более серьезной проблемой для крышек с носиком, чем для стандартных крышек для бутылок?
О: Небольшая засветка на жесткой крышке бутылки обычно является косметическим дефектом. Это редко влияет на уплотнение бутылки. Однако заусенец на сварном основании носика препятствует герметичному запечатыванию пакета с пленкой. Этот дефект приводит к немедленной порче продукта и утечке во время транспортировки.