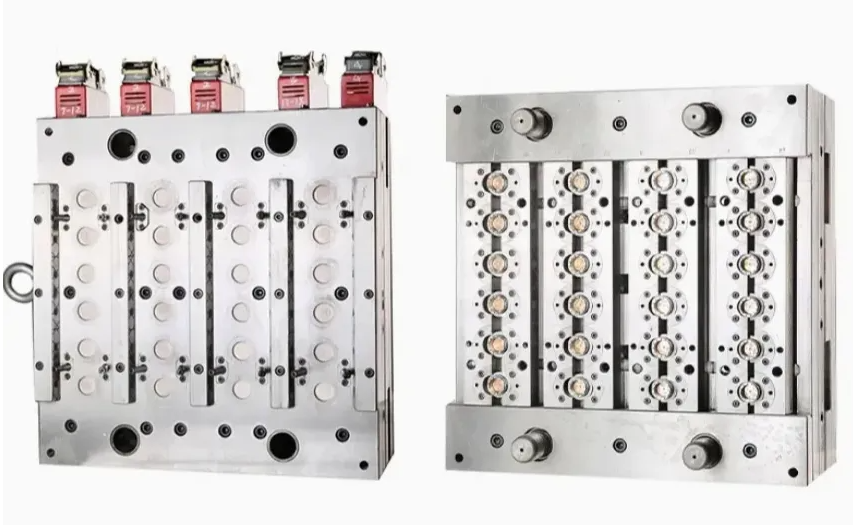
Расширение производства пластмасс без увеличения накладных расходов — это ежедневная битва для руководителей заводов. Сроки выполнения не могут растягиваться. Качество должно оставаться безупречным. В высококонкурентном секторе пластмасс поиск такого баланса имеет решающее значение для выживания. Многополостное литье под давлением является высокоэффективным и практичным решением для массового производства. Создавая систему, которая производит несколько одинаковых деталей за один машинный цикл, этот метод фундаментально меняет математические методы производства. Объем производства быстро увеличивается. Инвестиции в тяжелое машиностроение остаются управляемыми.
Ярким примером эффективности больших объемов является пресс-форма для литья крышек с несколькими полостями . Он стал важным активом для отраслей, занимающихся упаковкой напитков, косметики и фармацевтических препаратов. Колпачки и затворы потребляются в огромных количествах каждый день. Производство их по одному — это просто пустая трата машинного времени. В этом подробном руководстве рассматривается принцип работы этих передовых инструментов и их доказанные преимущества в плане экономии средств. Мы также углубимся в основные стратегии оптимизации конструкции и точные критерии выбора подходящего производственного партнера для вашего следующего крупносерийного проекта.
Ключевые выводы
Непревзойденная эффективность: производство нескольких деталей за цикл экспоненциально увеличивает производительность. Это обеспечивает более высокую эффективность объема по сравнению с традиционными однокамерными установками.
Снижение затрат: первоначальные инвестиции в оснастку значительно выше. Однако система с несколькими полостями значительно снижает стоимость детали при больших тиражах за счет максимизации машинного времени и минимизации трудозатрат.
Дизайн имеет значение: передовые инженерные характеристики не подлежат обсуждению. Оптимизированные конформные каналы охлаждения и сбалансированные горячеканальные системы обеспечивают постоянное качество размеров в каждой отдельной полости.
Стратегические инвестиции: Выбор количества ячеек полностью зависит от объема производства. Для массового производства масштабирование с использованием нескольких полостей является единственным экономически целесообразным выбором.
Выбор партнера: сотрудничество с опытным производителем пресс-форм гарантирует долговечность инструмента. Это максимизирует вашу долгосрочную отдачу от инвестиций.
Представьте себе систему с несколькими полостями как производственный двигатель высокой плотности. В одной стальной форме находятся десятки одинаковых полостей. В зависимости от ваших производственных требований и силы зажима станка эти установки обычно имеют 16, 32, 64 или даже 96 гнезд. На этапе впрыска расплавленная пластиковая смола продавливается под огромным давлением через центральный литник. Тщательно спроектированная сеть рабочих каналов распределяет эту жидкость под давлением. Каждая полость заполняется одновременно. Пластик остывает и затвердевает. Форма открывается, и одним быстрым движением выпадают десятки одинаковых деталей.
Почему пресс-формы для крышек требуют точности
Крышки и затворы для бутылок представляют собой уникальную инженерную задачу. Это востребованные расходные материалы, требующие точной точности. Отклонение всего в несколько сотых миллиметра приводит к протечкам. Это также может помешать правильному надеванию крышки на бутылку. Поскольку колпачки малы по размеру, но их требуются миллиарды, они являются идеальными кандидатами для технологии высокой кавитации. Эта стратегия позволяет производителям удовлетворять огромный мировой спрос, сохраняя при этом строгие допуски на размеры, необходимые для надежного уплотнения.
Тенденции отрасли: интеллектуальное формование и эффективность использования материалов
Глядя на последние изменения в отрасли, можно сказать, что сектор пластмасс активно движется к системам сверхвысокой кавитации, интегрированным с интеллектуальными технологиями. Цены на сырье постоянно колеблются. Требования устойчивого развития требуют более легкой упаковки. Производители выходят за рамки базовых механических установок, чтобы оставаться конкурентоспособными.
В частности, интеграция датчиков Интернета вещей в пресс-форме становится стандартной практикой для инструментов премиум-класса. Эти датчики контролируют давление в полости и скорость охлаждения в режиме реального времени. Этот подход, основанный на данных, позволяет динамически настраивать машину «на лету». Это обеспечивает бездефектное производство даже в массивных конструкциях с 96 гнездами. Кроме того, наблюдается массовый толчок к облегчению веса. Инженеры-инженеры теперь должны разрабатывать формы, способные обрабатывать более тонкие секции стенок, не вызывая при этом коротких прострелов или короблений. Это требует безупречной обработки стали и превосходного термоконтроля горячеканальных систем.
Главные преимущества в производстве пластмасс
Достижение сокращения времени цикла
Основным преимуществом обновления оснастки является резкое сокращение общего времени производства. Время цикла остается относительно одинаковым независимо от того, используете ли вы пресс-форму с одной или несколькими полостями. Например, одногнездная пресс-форма, работающая в 12-секундном цикле, производит 300 деталей в час. Напротив, пресс-форма с 32 гнездами, работающая в том же 12-секундном цикле, производит 9600 деталей в час. Такое экспоненциальное увеличение гарантирует, что предприятия соблюдают сжатые сроки поставки без круглосуточной работы оборудования.
Стабильное качество при больших партиях
Распространенным заблуждением является то, что одновременное производство большего количества деталей приводит к снижению согласованности. На самом деле хорошо спроектированная форма обеспечивает строгий контроль качества. Передовые разработки обеспечивают универсальное применение одинакового давления впрыска, температуры расплава и скорости охлаждения. Следовательно, колпачок, изготовленный в первой полости, по размерам идентичен колпачку, изготовленному в тридцать второй полости. Поддержание строгого единообразия имеет важное значение для автоматизированных последующих сборочных линий. Даже незначительные дефекты могут привести к заклиниванию укупорочного оборудования.
Масштабируемость для расширяющегося бизнеса
Плавное масштабирование операций является серьезным препятствием для растущего бизнеса. Использование одноместных пресс-форм для массового производства требует приобретения десятков отдельных литьевых машин. Вам также понадобится массивный объект и множество операторов. Формы с высокой кавитацией полностью решают эту проблему. Максимизируя производительность одной машины, предприятия увеличивают производственные мощности в геометрической прогрессии без линейного увеличения основного оборудования.
Однорезонаторный или многорезонаторный: правильный выбор
Когда следует придерживаться однополостной системы
Несмотря на огромные преимущества высокой кавитации, однополые формы не устарели. Они служат стратегическим целям в жизненном цикле производства. Они остаются стандартным выбором для создания прототипов и тестирования новых продуктов. Когда проект требует очень сложных деталей со сложными выточками, требующими сложных ползунковых механизмов, одногнездная пресс-форма позволяет контролировать затраты на оснастку. Это минимизирует первоначальный финансовый риск.
Почему большой объем требует нескольких полостей
Для массового производства долгосрочная математика в значительной степени отдает предпочтение инструментам с несколькими полостями. Более высокие первоначальные затраты на проектирование и механическую обработку быстро окупаются. Вы видите значительное сокращение машинного времени, энергопотребления и затрат на рабочую силу. Рассмотрим сценарий, в котором вам необходимо произвести 10 миллионов защелкивающихся крышек. Использование одногнездной пресс-формы требует многих лет непрерывной работы. Пресс-форма с 64 гнездами позволяет выполнить тот же заказ за короткое время.
Производственные показатели
Установка с одной полостью
Пример установки с несколькими полостями: 32 полости
Первоначальная стоимость оснастки
Ниже
Выше
Выход за цикл
1 часть
32 части
Стоимость за деталь
Высокий из-за машинного времени
Очень низкий
Идеальное применение
Прототипы и малые объемы
Массовое производство и большие объемы
Как значительно сократить производственные затраты
Снижение стоимости детали
Фундаментальным экономическим фактором здесь является эффект масштаба. При литье пластмасс под давлением стоимость одной детали рассчитывается путем деления общих производственных затрат на количество произведенных деталей. Общие затраты включают в себя почасовую ставку станка, оплату труда, накладные расходы и амортизацию инструмента. Поскольку установка с несколькими полостями производит экспоненциально больше деталей за один и тот же период времени, фиксированная почасовая ставка станка распределяется на гораздо большее количество единиц. Это напрямую увеличивает размер прибыли.
Оптимизация использования материалов
Современные многополые системы — это чудеса эффективности использования материалов. Традиционные формы для холодных каналов создают прочный пластиковый каркас рядом с реальными деталями. Этот лом приходится обрезать и перешлифовывать, что приводит к потере времени и ухудшению качества смолы. Напротив, в высокопроизводительной пресс-форме для защелкивающихся крышек с несколькими полостями используются передовые системы горячеканальных систем. Эти системы поддерживают расплавление пластика внутри направляющих каналов. Пластик впрыскивается непосредственно в полости. Это полностью исключает твердый бегун. Почти 100 процентов купленной вами смолы идет непосредственно в конечный продукт.
Максимизация использования машины
Использование одной большой формы на одной машине подходящего размера гораздо более эффективно с точки зрения ресурсов, чем разделение рабочей нагрузки. Он консолидирует потребление энергии. Вам потребуется меньше электроэнергии для обогрева одной бочки и работы одной гидравлической системы. Это также оптимизирует труд. Операторам необходимо контролировать, загружать бункеры и обслуживать только одну машину.
Основные методы проектирования и оптимизации
Горячие канальные системы и системы холодных канальных систем
Выбор системы направляющих определяет максимальную эффективность вашего инструмента. В то время как холодные канальные системы дешевле в производстве, горячеканальные системы повсеместно предпочтительнее для производства крышек в больших объемах. Горячий канал поддерживает расплав полимера при точной температуре вплоть до литника полости. Это обеспечивает лучшую динамику потока и снижает необходимое давление впрыска. Время цикла значительно сокращается. Косметическая отделка колпака также значительно улучшена.
Конформное охлаждение для более быстрых циклов
Охлаждение составляет большую часть цикла литья под давлением. Зачастую на это уходит до 70 процентов общего времени. Эффективное охлаждение имеет первостепенное значение. Старшие инженеры используют методы конформного охлаждения. Высокооптимизированные каналы для воды просверлены так, чтобы точно повторять специфическую геометрию крышки. Быстрое и равномерное охлаждение предотвращает деформацию крышек. Это гарантирует стабильность размеров и сокращает время цикла на ценные секунды.
Прецизионная обработка и реальные параметры
Долговечность полностью зависит от строительных материалов. Эти формы выдерживают огромные усилия зажима в течение миллионов циклов. высшего уровня Передовые инструменты для литья крышек изготавливаются из высококачественных инструментальных сталей. Например, использование нержавеющей стали премиум-класса S136 для сердечника и полости, закаленной до HRC 48-52, обеспечивает исключительную износостойкость. Борется с коррозионным воздействием газовыделения полимера. В сочетании с прецизионным горячеканальным игольчатым клапаном время цикла обычно достигает отметки 10–12 секунд. Инструмент легко выдерживает от 3 до 5 миллионов выстрелов, не требуя капитального ремонта.
Преодоление распространенных проблем формования
Балансировка заполнения формы
Достижение идеально сбалансированного заполнения является сложной инженерной задачей. Расплавленный пластик должен достичь центральных и крайних полостей в одно и то же время, при одинаковой температуре и давлении. Если наполнение несбалансировано, центральные крышки переполняются и подвергаются нагрузке. Заглушки по периметру остаются незавершенными. Инженеры решают эту проблему с помощью программного обеспечения для анализа текучести пресс-формы для компьютерного проектирования. Моделирование процесса впрыска позволяет проектировщикам настраивать диаметры направляющих и размеры литников задолго до резки стали.
Предотвращение вспышки и коротких снимков
Дефекты быстро останавливают массовое производство. Вспышка возникает, когда расплавленный пластик просачивается в линию разъема между половинками формы. В результате на краю колпачка образуется тонкий, похожий на бритву слой пластика. И наоборот, короткие выстрелы случаются, когда пластик не заполняет всю полость. Для предотвращения этих проблем необходимы исключительно жесткие допуски на обработку. Надлежащая вентиляция также должна быть тщательно обработана в форме. Захваченный воздух должен выйти. Без надлежащей вентиляции сжатый воздух вызывает короткие выстрелы или фактически сжигает пластик.
Реальность обслуживания пресс-форм
Даже самые надежные формы требуют систематического обслуживания. Регулярное техническое обслуживание не подлежит обсуждению при круглосуточной работе. Стандартный практический контрольный список включает очистку полостей для удаления липких остатков смолы. Вы должны смазывать движущиеся части, такие как штифты выталкивателя, чтобы предотвратить истирание металла. Проверка каналов охлаждения на наличие отложений минеральных отложений также имеет решающее значение. Строгий график профилактического обслуживания значительно продлевает срок службы инструмента.
Выбор подходящего партнера-производителя
Оценка технической экспертизы
Не все производители пресс-форм способны справиться со сложными задачами, связанными с высококавитационной оснасткой. При выборе партнера оцените его конкретный опыт. Вам нужен производитель, который глубоко специализируется на пресс-формах для производства крышек в больших объемах, а не универсальный цех по производству пластмасс. Настоящий опыт означает, что они интуитивно понимают зачистку резьбы, формование ленты с защитой от несанкционированного доступа и точное расположение ворот. Эти детали имеют решающее значение для функциональных затворов.
Контроль качества и тестирование
Надежный производитель поддерживает прозрачные протоколы контроля качества. Прежде чем плесень покинет предприятие, они должны провести комплексные испытания. Эти первоначальные выборки включают установку формы в литьевую машину для изготовления реальных деталей. Затем физические образцы тщательно сравниваются с моделями 3D CAD для проверки точности размеров. Это гарантирует, что инструмент действительно готов к производству по прибытии на ваш завод.
Послепродажная поддержка и гарантии
Отношения никогда не должны заканчиваться в день родов. Пресс-формы большого объема требуют значительных капиталовложений. Оцените предлагаемые гарантии. Поставщик с хорошей репутацией гарантирует срок службы формы в течение определенного количества циклов в зависимости от марки стали. Они также должны предоставлять доступную техническую поддержку, подробную документацию по техническому обслуживанию и надежную цепочку поставок запасных частей, таких как форсунки для горячеканальных систем.
Заключение
Достижение более высокой объемной эффективности во многом зависит от качества, точности и конструкции самой пресс-формы. Модернизация требует больших первоначальных капиталовложений. Однако резкое сокращение времени цикла, отходов материала и стоимости детали делает его неоспоримой стратегией массового производства. Выбирая правильные системы направляющих, оптимизируя охлаждение и сотрудничая со специализированным производителем, предприятия легко масштабируют выпуск. Если вы готовы расширить свои производственные возможности, изучите индивидуальные решения с несколькими полостями в Senlan Molds. Свяжитесь с их командой инженеров сегодня, чтобы просмотреть ваши проекты и получить индивидуальное предложение, адаптированное к вашим производственным требованиям.
Часто задаваемые вопросы
Каковы основные преимущества использования многоместной литьевой формы?
К основным преимуществам относятся экспоненциально более высокая объемная эффективность, значительно более низкая стоимость детали и сокращение общего времени производства. Производя несколько деталей за один машинный цикл, производители быстро выполняют крупные заказы, сохраняя при этом постоянное качество деталей на протяжении всей партии.
Как долго прослужит пресс-форма с высокой кавитацией?
В зависимости от конкретной марки используемой стали, например, высококачественной закаленной нержавеющей стали S136 с твердостью HRC 48-52, пресс-форма премиум-класса прослужит очень долго. При строгом регламенте технического обслуживания они обычно рассчитаны на выполнение от 3 до более 5 миллионов циклов впрыска, прежде чем потребуется капитальный ремонт.
Каково типичное время цикла изготовления многоместной формы для крышки?
Время цикла зависит от конструкции крышки, толщины стенки и эффективности системы охлаждения. Однако хорошо спроектированная многополая форма для защелкивающихся крышек, использующая конформное охлаждение и прецизионную систему горячих литников, обычно обеспечивает время цикла от 10 до 15 секунд.
Как кавитация влияет на требования к усилию зажима?
По мере увеличения количества полостей общая проекционная площадь пластиковых деталей увеличивается. Для этого требуется пропорционально более крупная машина для литья под давлением с более высокой силой зажима, чтобы надежно удерживать половины формы во время впрыска под высоким давлением, предотвращая появление дефектов.
Как обеспечить равномерное заполнение всех полостей?
Производители полагаются на современное программное обеспечение для анализа текучести пресс-форм на начальном этапе проектирования. С помощью цифрового моделирования потока расплавленного пластика инженеры точно настраивают геометрию направляющих и ворот. Это гарантирует, что расплав пластика достигнет каждой полости при одинаковом давлении и температуре.
Что лучше для производства крышек: горячеканальная или холодноканальная система?
Для производства крышек в больших объемах почти всегда лучшим выбором является горячеканальная система. Это значительно сокращает отходы материала, сохраняя пластик в литнике расплавленным. Это устраняет твердые отходы бегунов, сокращает общее время цикла и улучшает внешний вид, обеспечивая более чистую отметку ворот.
Можно ли использовать эти формы для изготовления сложных деталей?
Да, но по мере увеличения сложности детали конструкция пресс-формы становится значительно сложнее. Для чрезвычайно сложных деталей, требующих нескольких ползунков или механизмов отвинчивания, общее количество полостей может потребоваться уменьшить, чтобы разместить движущиеся стальные компоненты. Для стандартных изделий, таких как колпачки и затворы, высокая кавитация остается стандартной отраслевой практикой.