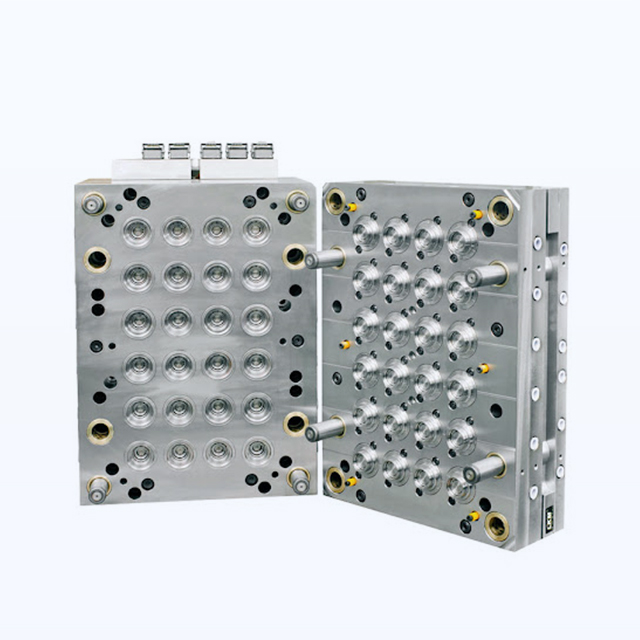
Переход от прототипирования к массовому производству требует принятия критического инженерного решения. Прежде чем резать сталь, вы должны тщательно оценить архитектуру вашего инструмента. Неправильный выбор приводит к высоким капитальным затратам, задержке выхода на рынок и неприемлемому проценту брака. Сама форма представляет собой огромную первоначальную инвестицию. Начальный этап проектирования определяет долгосрочную рентабельность производства.
Руководители проектов и инженеры-механики часто сталкиваются с конкретной дилеммой. Стоит ли выделять бюджет на инструмент с несколькими гнездами или на семейную форму? Обе стратегии масштабируют производительность и максимизируют эффективность литьевого пресса. Однако они служат совершенно разным производственным целям и приносят совершенно разные финансовые результаты.
В этом техническом руководстве подробно описаны механические, эксплуатационные и финансовые различия между этими двумя основными типами пресс-форм. Мы предоставляем аналитическую основу, необходимую для принятия наиболее выгодного выбора. Это применимо независимо от того, производите ли вы сложную сборку потребительских товаров или инвестируете в упаковочные решения для больших объемов.
Ключевые выводы
Многоместные формы: идеально подходят для производства больших объемов одинаковых деталей. Они обеспечивают агрессивное время цикла и стабильное качество размеров на протяжении миллионов циклов.
Семейные формы: лучше всего подходят для формования различных компонентов одной сборки за один раз. Они снижают первоначальные затраты на оснастку, но требуют очень сложной балансировки потока полимера.
Матрица решений: ваш окончательный выбор зависит от общего прогнозируемого объема, геометрической совместимости деталей и вашего первоначального бюджета в сравнении с долгосрочной окупаемостью инвестиций.
Отраслевой стандарт: для массового производства упаковочных компонентов требуется специальное высокоточное оборудование, отвечающее строгим требованиям по допускам и производительности.
Текущие тенденции отрасли в области литья под давлением
Ситуация в сфере литья под давлением быстро меняется в сторону эффективности и сокращения количества материалов. Производители упаковки сталкиваются с острой необходимостью сократить использование смолы, сохраняя при этом структурную целостность. Малый вес теперь является бесспорным отраслевым стандартом. Секции с более тонкими стенками требуют более высокого давления впрыска, более высоких скоростей охлаждения и высокооптимизированных инструментов.
Следовательно, инженеры отходят от систем с холодными литниками при больших объемах работ. На современных предприятиях предпочтение отдается усовершенствованным коллекторам с горячими литниками, позволяющим исключить отходы от стояков и сократить время цикла. Внедрение надежной линии по производству многоместных крышек для бутылок отвечает именно этим тенденциям. Он максимизирует производительность, сводит к минимуму деградацию материала и обеспечивает жесткие допуски даже при агрессивных облегченных конструкциях.
Что такое многоместная пресс-форма?
Многоместная форма — это специализированный инструмент, содержащий несколько одинаковых полостей, выточенных в единую стальную основу. Расплавленный полимер течет через литник, попадает в систему направляющих и одновременно заполняет все полости. Вместо того, чтобы производить одну деталь за цикл, эта установка позволяет формовать несколько точных копий за один раз.
Инженерные преимущества
Основным преимуществом многоместной оснастки является резкое снижение стоимости детали. Производство 16, 32, 48 или даже 72 деталей за цикл сокращает машинное время. Этот оптимизированный цикл напрямую приводит к снижению энергопотребления и снижению затрат на рабочую силу на единицу продукции.
Поскольку все полости имеют одинаковый объем и геометрию, достижение равномерного охлаждения очень эффективно. Специалисты по литью могут с уверенностью контролировать давление выдержки и скорость впрыска. Каждая полость одинаково реагирует на корректировки процесса. Это приводит к предсказуемой степени усадки и исключительно жестким допускам на протяжении всего производственного цикла.
Недостатки, которые следует учитывать
Наиболее заметным недостатком являются первоначальные капитальные затраты. Обработка десятков одинаковых высокоточных полостей из закаленной стали премиум-класса, такой как S136 или P20, требует сотен часов фрезерования с ЧПУ и электроэрозионной обработки. Более высокие первоначальные затраты на оснастку и более длительные сроки производства являются стандартными. Вам также понадобится инжекционный пресс с более высоким усилием зажима, чтобы держать инструмент закрытым от огромного давления множества заполняющих полостей.
Что такое семейная модель?
Семейная пресс-форма содержит несколько различных полостей внутри одной формы. Вы формуете всю сборку продукта за один впрыск. Представьте себе пластиковый электронный корпус. Верхняя часть корпуса, нижняя часть корпуса и дверца батарейного отсека отливаются одновременно.
Преимущества семейных форм
Наиболее привлекательным преимуществом является значительно более низкая первоначальная стоимость инструмента. Вы объединяете три отдельные основы пресс-форм в один инструмент. Такая установка гарантирует идеальное соответствие цвета и материала всех собранных деталей. Они отлиты в одно и то же время из одной и той же партии полимерной смолы.
Помимо первоначальных затрат, управление запасами в цехах значительно улучшается. Каждый раз, когда форма открывается, вы получаете один полный комплект компонентов. Это исключает риск перепроизводства одной детали во время ожидания завершения другой.
Недостатки и операционные риски
Критический риск семейного формования заключается в реологии полимера. Одновременное впрыскивание расплавленного пластика в полости разного размера является математически сложной задачей. Пластик естественным образом течет по пути наименьшего сопротивления.
Представьте себе, что вы стоите у печатной машины и наблюдаете, как мигает нижняя часть корпуса, в то время как дверца аккумуляторного отсека подвергается короткому выстрелу. Это реальность несбалансированного инструмента. Искусственная балансировка требует точного определения размера ворот и регулировки направляющих. Если система не откалибрована идеально, сначала заполняются меньшие полости и переупаковываются. Этот неотъемлемый дисбаланс приводит к внутреннему напряжению, увеличению количества брака и частым простоям из-за технического обслуживания.
Основные различия: многоместные и семейные формы
Объективная оценка ваших возможностей требует прямого сравнения ключевых производственных показателей. В таблице ниже показаны рабочие реалии обеих инструментальных стратегий.
Функция/показатель
Многоместные формы
Семейные формы
Геометрия полости
100% идентично
Различные формы и размеры
Первоначальная стоимость инструмента
Высокая из-за обширной механической обработки
Умеренный из-за консолидации
Стоимость за деталь
Чрезвычайно низкий
От умеренного до высокого в зависимости от уровня брака
Идеальный объем
От 100 000 до миллионов единиц
От 10 000 до 50 000 собранных комплектов
Балансировка бегуна
Естественно сбалансированный
Искусственно сбалансированный и сложный
Стабильность качества
Исключительно высокий
Умеренный риск переупаковки
Полезное руководство по выбору: правильный выбор
Чтобы принять решение на основе данных, менеджеры проектов должны оценить свой проект на предмет соответствия строгим инженерным порогам, прежде чем резать сталь.
Требования к объему производства
Внимательно изучите свой прогноз продаж. Если ваш ожидаемый объем превышает 100 000 единиц в год, сильно склоняйтесь к инструментам с несколькими полостями. Экономия за счет масштаба быстро оправдывает более высокие первоначальные затраты на инструменты. Окупаемость инвестиций обычно превосходит семейную форму в течение первых нескольких месяцев массового производства. И наоборот, если вам нужно всего 20 000 собранных комплектов, семейная форма — более разумный финансовый выбор.
Геометрия детали и поток материала
Проанализируйте физические характеристики ваших компонентов. Если ваши детали имеют сильно разный вес или разную толщину стенок, избегайте семейных форм. Расплавленный пластик ведет себя непредсказуемо, когда ему придают несовпадающую геометрию. Вы не можете легко отлить громоздкий конструктивный компонент рядом с хрупким тонкостенным кронштейном без серьезного ущерба для качества.
Риски обслуживания и цепочки поставок
Учитывайте эксплуатационные риски, связанные с обслуживанием инструмента. Если одна полость в семейной форме ломается, производство всей сборки останавливается до завершения ремонта. Половину вольера продать нельзя. Напротив, если одна полость в форме с 32 полостями повреждена, технические специалисты могут заблокировать направляющую, ведущую к этой конкретной полости. На машине по-прежнему работает 31 деталь, обеспечивая непрерывность цепочки поставок.
Подробный обзор: прецизионные инструменты для производства бутылок
Сосредоточение внимания на упаковочной отрасли показывает, почему точный выбор инструментов не подлежит обсуждению. Крышки для напитков требуют беспрецедентного уровня точности и скорости. Внутренняя резьба должна идеально совпадать с горлышком бутылки, чтобы предотвратить потерю углекислого газа. Для лент с защитой от несанкционированного доступа требуются микроскопические мостики, которые постоянно ломаются при открытии.
Попытка использовать семейную форму для этого конкретного применения практически невозможна. Время цикла будет серьезно ограничено самой толстой частью, что полностью разрушит экономическую жизнеспособность.
Поэтому инвестирование в систему пресс-форм для многоместных крышек премиум-класса для бутылок — единственный жизнеспособный путь. Высококачественные формы SPI класса 101, изготовленные из закаленной нержавеющей стали, обеспечивают быстрый вывод продукции на рынок. Время цикла часто падает ниже пяти секунд. Это позволяет компаниям по производству напитков ежегодно производить миллиарды единиц продукции с практически нулевым уровнем брака.
Распространенные ошибки, которых следует избегать при выборе инструмента
Выбор неправильной архитектуры пресс-формы снижает прибыльность. Избегайте этих дорогостоящих ошибок в цехах.
Ошибка 1. Погоня за дешевыми инструментами заранее. Многие команды выбирают семейные формы исключительно для сохранения своего капитального бюджета. В конечном итоге они теряют значительно больше денег из-за большого количества отходов, отходов смолы и постоянных регулировок оборудования. Дешевая форма, процент брака которой составляет 15 процентов, быстро становится самым дорогим активом на производстве.
Ошибка 2: Игнорирование горячеканальных систем. Использование инструмента с высокой кавитацией и системой холодных каналов приводит к образованию огромного количества пластиковых отходов. Для сложных применений необходимы инвестиции в хорошо сбалансированную многополую форму для крышек для бутылок, оснащенную горячеканальным коллектором. Он впрыскивает пластик непосредственно в деталь, полностью устраняя отходы литника.
Ошибка 3: Пропуск моделирования течения пресс-формы. Никогда не угадайте, как поведет себя пластик. Пропуск анализа потока является критической ошибкой. Усовершенствованное программное обеспечение для моделирования прогнозирует падение давления, определяет оптимальные места расположения литников и доказывает, можно ли действительно сбалансировать форму.
Заключение
Многоместные формы строго доминируют в крупносерийном производстве. Они обеспечивают непревзойденную стабильность и молниеносное время цикла обработки идентичных деталей. Семейные пресс-формы представляют собой экономичное консолидированное решение для сборных комплектов небольших объемов при условии, что геометрические формы деталей полностью совместимы.
Идеальный выбор требует баланса между первоначальными капитальными ограничениями и долгосрочными производственными целями. Тщательно оцените требования к объему, конструкции деталей и качеству, чтобы выбрать архитектуру, которая максимизирует прибыльность.
Готовы масштабировать производство упаковки без ущерба для качества? Ознакомьтесь с передовыми инженерными решениями Senlan Molds. Свяжитесь с опытным партнером по литью под давлением сегодня, чтобы спроектировать идеальную многополую форму для крышки для бутылок, строго соответствующую вашим спецификациям.
Часто задаваемые вопросы
Каков типичный срок службы пресс-формы для изготовления крышек большого объема?
Высококачественные стальные формы класса SPI 101 рассчитаны на исключительную долговечность. При правильном профилактическом обслуживании и регулярной чистке эти формы надежно выдерживают от 1 до более 5 миллионов циклов впрыска, прежде чем потребуется капитальный ремонт.
Можно ли впоследствии преобразовать семейную форму в многоместную форму?
Нет, это механически невозможно. Основание пресс-формы, расположение охлаждающих каналов и системы направляющих принципиально отличаются. Переход к крупносерийному производству требует разработки и обработки совершенно нового инструмента с нуля.
Как балансировка полостей работает в семейных формах по сравнению с пресс-формами с несколькими полостями?
Многоместные формы естественным образом сбалансированы, поскольку все полости имеют одинаковую геометрию. Пластик течет симметрично. Семейные формы требуют искусственной балансировки. Инженеры математически корректируют размеры ворот и длину направляющих, чтобы детали разного размера заканчивали заполнение в одну и ту же миллисекунду.
Как эффективно сбалансировать семейную форму?
Эффективная балансировка начинается задолго до резки стали. Инженеры в значительной степени полагаются на программное обеспечение для моделирования текучести пресс-формы для прогнозирования падения давления. Анализируя данные о потоке, они корректируют диаметры направляющих и ограничивают размеры литников для более мелких деталей, заставляя расплавленный пластик заполнять более крупные полости с пропорциональной скоростью.
Какое максимальное количество полостей в форме для крышки?
Максимальное количество полностью зависит от размера литьевого пресса и конкретной геометрии колпачка. Современные высокопроизводительные формы для укупорки напитков обычно имеют 48, 72, 96 или даже 128 полостей. Для поддержания стабильности процесса они требуют огромного тоннажа зажимов и сложных контроллеров горячеканальных систем.
Какой тип формы дешевле?
Семейная пресс-форма изначально обходится значительно дешевле, чем создание нескольких отдельных пресс-форм для сборки из нескольких деталей. Однако многогнездная пресс-форма обеспечивает гораздо более низкую стоимость детали в долгосрочной перспективе благодаря более быстрому циклу и оптимизированному использованию энергии.
Почему для изготовления укупорочных средств предпочтительнее использовать формы с высокой кавитацией?
Крышки для бутылок потребляются миллиардами во всем мире. Одногнездная пресс-форма слишком медленная и дорогая за единицу, чтобы удовлетворить рыночный спрос. Высококавитационная оснастка позволяет массово производить десятки точных деталей каждые несколько секунд. Это единственный экономически выгодный вариант для упаковочной промышленности.