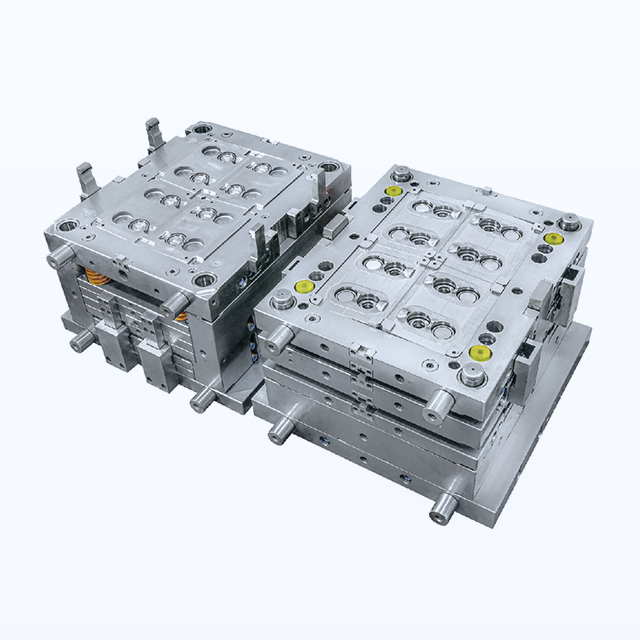
Мировая индустрия крышек для бутылок работает с минимальной прибылью. Руководители предприятий знают, что эффективность производства определяет прибыльность. При настройке новой упаковочной линии вы сталкиваетесь с трудной инженерной и финансовой дилеммой. Стоит ли инвестировать в литье под давлением или в литье под давлением?
В этом руководстве описаны фундаментальные различия, динамика затрат и показатели производительности обоих процессов. Инженерам по закупкам нужны достоверные данные для принятия обоснованных решений о покупке. Мы обеспечим именно это.
Ключевые выводы
Различия в процессе: Технология инжекции плавит полимеры и помещает их в закрытую полость. Сжатие сжимает экструдированную пластиковую каплю внутри открытой, нагретой полости.
Гибкость дизайна: системы впрыска доминируют в сложных конструкциях, таких как флип-топы и спортивные кепки. Сжатие предназначено исключительно для простых стандартных укупорочных средств для напитков большого объема.
Динамика затрат: сжатие экономит энергию и снижает первоначальные затраты на оснастку для изготовления основных форм. И наоборот, инструменты для литья с несколькими полостями обеспечивают непревзойденную автоматизацию и скорость обработки сложных деталей.
Эстетика: сжатие обеспечивает идеально гладкую верхнюю поверхность без следов ворот. Однако современные системы впрыска с клапанным затвором уменьшают эту отметку до почти невидимой точки.
Вердикт: оптимальный выбор будет определяться вашим конкретным объемом производства, геометрической сложностью и бюджетом капитальных затрат.
Основы: пресс-форма для литья пластмассовых крышек и технологии пресс-форм
Understanding the mechanical principles behind these methods is critical before signing off on heavy equipment investments. Обе компании работают в упаковочном секторе. Просто они действуют по-другому.
Как работает пресс-форма для литья пластмассовых крышек
Пройдите на высокоскоростной производственный цех. Процесс начинается с подачи сырых термопластических гранул (обычно полиэтилена высокой плотности или полипропилена) в бункер машины. Эти гранулы падают в нагретый ствол. Вращающийся возвратно-поступательный шнек плавит их с помощью термического тепла и механического сдвига.
Как только пластик достигает точной температуры плавления, винт действует как плунжер. Он впрыскивает расплавленный полимер под огромным давлением в прецизионную литьевую форму для пластиковой крышки от бутылки . Пластик упаковывается в микроскопические полости, образуя внутреннюю резьбу и структурные ребра. Усовершенствованные конформные каналы охлаждения быстро отводят тепло. Деталь затвердевает за считанные секунды, прежде чем автоматическая система выброса удаляет партию.
Как работает компрессионное формование
Напротив, компрессионное формование происходит непрерывно на массивном вращающемся колесе. Он полностью избегает циклических пакетов. Экструдер плавит пластиковую смолу. Затем машина вырезает точную каплю расплавленной смолы.
Механические рычаги помещают эту каплю в нижнюю половину нагретой полости формы. Когда вращающееся колесо вращается, верхняя половина формы опускается. Гидравлическое давление сглаживает расплавленную каплю. Материал вытекает наружу и заполняет полость. Охлаждение происходит по мере завершения вращения колеса. Готовая крышка выбрасывается, и цикл повторяется.
Ключевые преимущества использования формы для литья пластмассовых крышек
Инженеры, которым требуется высокая производительность и точность, часто склоняются к технологии впрыска. Он обладает явными преимуществами, с которыми просто не может сравниться ротационное сжатие.
Сложная геометрия
Самым большим преимуществом литьевой формы для горячеканальных крышек премиум-класса является работа со сложной геометрией. Подумайте о застежках-липучках, спортивных кепках-толкателях, живых петлях или сложной внутренней резьбе. Инъекции здесь практически единственный жизнеспособный путь. Чрезвычайное удерживающее давление упаковывает расплавленный пластик в каждую микроскопическую деталь. Компрессионным системам не хватает такой пропускной способности.
Многорезонаторный, высокая производительность
Современное производство процветает благодаря передовым горячеканальным системам. Эти коллекторы удерживают пластик расплавленным вплоть до затвора полости. Это существенно сокращает отходы материала. Инъекционный инструмент высшего уровня от известного производителя может иметь 48, 72 или даже 96 гнезд. Добавьте к этому быстрое конформное охлаждение, и время цикла сократится до нескольких секунд. Вы можете производить тысячи крышек в минуту.
Универсальность материалов и полная автоматизация
Кроме того, технология впрыска позволяет использовать более широкий спектр полимеров и добавок. Контролируемый процесс плавления в бочке позволяет производителям смешивать специальные смолы, ингибиторы УФ-излучения или поглотители кислорода с идеальной консистенцией. Он также поддерживает двухэтапное формование многоцветных кепок или кепок из разных материалов. Эти машины идеально интегрируются в автоматизированные среды без освещения. Роботы беспрепятственно выполняют удаление деталей и контроль качества.
Плюсы и минусы компрессионного формования крышек
Чтобы принять взвешенное решение о покупке, вы должны понимать, в чем технология сжатия превосходит другие, а где она упирается в стену.
Плюсы
Энергоэффективность: сжатие происходит при более низких температурах экструзии по сравнению с литьем под давлением с высоким усилием сдвига. Прессование материала требует меньше гидравлической энергии, чем впрыскивание его под экстремальным давлением. Это дает измеримую экономию энергии на единицу продукции.
Отсутствие меток литника: размещение расплавленной капли непосредственно в полости исключает точку впрыска. В результате получается идеально гладкая верхняя поверхность. Бренды напитков любят это за высококачественную индивидуальную печать или тиснение фольгой.
Быстрая смена цвета: непрерывная экструзия ускоряет очистку системы. Изменение цвета смолы требует меньше времени простоя по сравнению с очисткой сложного инжекционного цилиндра и горячеканальных коллекторов.
Минусы
Ограниченные возможности проектирования. Геометрические ограничения являются основным недостатком. Вы не можете эффективно производить крышки с живыми петлями или сложной внутренней структурой. Он строго обрабатывает относительно плоские, симметричные формы.
Площадь машины: Роторные компрессионные машины огромны. Они съедают ценную производственную площадь. Они также узкоспециализированы. Машина для литья под давлением может переключиться на производство совершенно других продуктов, просто заменив форму.
Текущие отраслевые тенденции в производстве крышек
Строгие требования к устойчивому развитию и инициативы по снижению веса меняют упаковочный сектор. Руководители заводов активно пересматривают свои производственные линии, чтобы оставаться совместимыми и прибыльными.
В частности, агрессивное продвижение материалов, переработанных после потребления, заставляет производителей адаптироваться. Смолы для ПЦР, как известно, демонстрируют непостоянную скорость течения расплава. Их обработка требует точного термоконтроля, который обеспечивает только высокотехнологичный впрыскивающий коллектор.
Кроме того, новые правила, предписывающие использование привязных крышек, нарушили устаревшее производство. В то время как компрессионное формование хорошо справляется со стандартными крышками для бутылок с водой, технология литья под давлением испытывает огромный спрос. Легкие спортивные крышки премиум-класса и изысканные косметические крышки требуют жестких допусков, присущих высококачественным инструментам для инъекций. Эта тенденция подчеркивает растущую потребность в адаптируемых высокоточных инструментах на современных заводах.
Анализ затрат: инструменты и оборудование для сжатия
Рентабельность инвестиций и капитальные затраты остаются решающими факторами для покупателей, находящихся в нижней части воронки продаж. Финансовые структуры обоих процессов резко расходятся.
Первоначальные затраты на инструменты и оборудование
Разработка высокоточной формы для литья пластиковых крышек для упаковки требует значительного первоначального капитала. Механическая обработка сбалансированных горячеканальных каналов, проектирование конформных каналов охлаждения и фрезерование закаленной стали до микронных допусков обходятся дорого. Однако стандартные литьевые машины широко доступны и имеют конкурентоспособные цены во всем мире.
И наоборот, отдельные инструменты для сжатия полостей стоят относительно недорого. Тем не менее, роторная машина сама по себе представляет собой масштабное, узкоспециализированное капиталовложение.
Техническое обслуживание и общая стоимость владения
Требования к техническому обслуживанию также различаются. Инструменты для литья требуют периодического обслуживания горячеканальных систем и выталкивающих штифтов. Инструмент премиум-класса, изготовленный из нержавеющей стали S136 с вакуумной закалкой, легко выдерживает более 5 миллионов выстрелов, прежде чем потребуется капитальный ремонт.
Компрессионные машины требуют обслуживания десятков отдельных комплектов пуансонов и полостей на вращающемся колесе. Обеспечение равномерного износа всех этих комплектов является весьма трудоемким. В течение типичного пятилетнего жизненного цикла сжатие приводит к снижению совокупной стоимости владения миллиардами простых крышек для бутылок с водой за счет экономии энергии. Для любой функциональной крышки скорость и универсальность литьевой формы обеспечивают значительно более высокую рентабельность инвестиций.
Эффективность производства: продолжительность цикла и производительность
Скорость и масштабируемость стимулируют производство упаковки. Обе технологии обеспечивают исключительную производительность за счет различных механических путей.
Разбивка по времени цикла и масштабируемость
Во время циклического формования фаза охлаждения определяет продолжительность цикла. Пластик должен затвердеть настолько, чтобы его можно было извлечь без деформации. Исторически сложилось так, что впрыск был медленнее, чем сжатие. Сегодня конформные каналы охлаждения плотно охватывают геометрию полости. Это нововведение радикально сокращает время цикла впрыска, позволяя им конкурировать по скорости сжатия.
Масштабирование производства с помощью впрыскивания несложно. Если спрос резко возрастает, вы просто инвестируете в более крупную форму (увеличив количество гнезд с 32 до 72) и устанавливаете ее на более крупную машину. Масштабирование линии сжатия обычно вынуждает покупать совершенно новый роторный агрегат.
Качество и эстетика: маркировка ворот, точность и последовательность
Компании по производству напитков и косметики, заботящиеся о своем бренде, требуют безупречных укупорочных средств. Производственный процесс напрямую влияет на стабильность размеров и привлекательность продукции для розничной торговли.
Точность размеров и внешний вид
Технология литья обеспечивает исключительную точность критических размеров. Высокое удерживающее давление гарантирует, что пластик идеально воспроизводит микроструктуры. Это гарантирует точность шага резьбы и надежные ленты, защищающие от вскрытия, предотвращающие утечку из бутылки.
Самым заметным эстетическим отличием является знак ворот. Это небольшой дефект в месте попадания пластика в полость. Старые системы с холодными литниками оставляли заметные неровности. Сегодня в современных горячеканальных системах с клапанными задвижками используются механические штифты для аккуратного перекрытия потока. След становится почти незаметным. Компрессионные колпачки полностью обходят эту проблему, предлагая бесшовную верхнюю поверхность, идеальную для печати логотипов с высоким разрешением.
Принятие решения: какой процесс подходит для ваших бутылочных крышек?
Руководителям предприятий приходится ориентироваться в сложной матрице переменных. Решение требует тщательного анализа капитальных затрат, эксплуатационных затрат и геометрических требований. Используйте эту оценочную матрицу для сравнения ваших эксплуатационных параметров.
Комплексная матрица сравнения процессов
Критерии оценки
Технология литья под давлением
Технология компрессионного формования
Сложность дизайна
Исключительно высокий. Способен выполнять подрезы, живые петли и сложную внутреннюю резьбу.
От низкого до умеренного. Лучше всего подходит для простых, симметричных и плоских крышек.
Первоначальная стоимость оснастки
Более высокие первоначальные капитальные затраты из-за сложных систем горячеканальных систем и прецизионной обработки.
Снижение первоначальных капитальных затрат, поскольку полости для инструментов, как правило, менее сложны.
Энергопотребление
От умеренного до высокого. Требуется энергия для полного расплавления смолы и поддержания температуры горячеканального канала.
Ниже. Работает при более низких температурах экструзии и использует механическое прессование.
Высшая эстетика поверхности
Имеет видимую метку в точке впрыска, хотя заслонки клапана сводят ее к минимуму.
Идеально гладкая верхняя поверхность, идеально подходящая для индивидуальной печати или тиснения с высоким разрешением.
Возможность работы с несколькими материалами
Отличный. Поддерживает двухкратное и накладное формование для обеспечения мягкости захвата.
Сильно ограничено. Обычно ограничивается процессами экструзии одного материала.
Когда выбирать инъекцию или компрессию
Если вы производите сложные кепки, такие как флип-топы или спортивные кепки, выбирайте технологию впрыска. Это также обязательно, если вам нужна исключительная точность для механизмов с защитой от несанкционированного доступа или вы планируете использовать специальные смолы и двухэтапное формование. Системы ротационного сжатия имеют смысл, если вы производите исключительно большие объемы стандартных плоских крышек для напитков и вам необходимо свести к минимуму потребление киловатт-часов на единицу.
Поиск лучшей формы для литья пластиковых крышек для вашего проекта
Если ваши данные указывают на технологию инъекций, следующим важным этапом станут закупки. Долговечность вашей производственной линии и рентабельность инвестиций полностью зависят от металлургического и технического качества оснастки.
Опыт работы с усовершенствованными системами горячеканальных систем
Термическая динамика определяет время цикла и стабильность деталей. Некачественное управление температурным режимом приводит к деградации полимера, образованию натяжек и неприемлемо длительным фазам охлаждения. Вам необходимо сотрудничать с экспертами по усовершенствованным конфигурациям горячеканальных систем.
Инвестиции в тщательно спроектированную литьевую форму для пластиковых крышек имеют основополагающее значение. Высококачественные системы от лидеров отрасли, таких как Senlan Molds, используют точные ПИД-регуляторы температуры и передовую технологию клапанов-задвижек. Это гарантирует, что расплавленный полимер попадет в каждую полость при одинаковой температуре и давлении.
Качество стали, металлургия и поддержка поставщиков
Срок службы запорной оснастки измеряется миллионами циклов. Всегда проверяйте используемые марки стали. Производители премиум-класса используют высококачественные нержавеющие стали, такие как S136 или H13, прошедшие строгую вакуумную закалку. Это гарантирует исключительную износостойкость.
Авторитетный производитель обеспечивает комплексную проверку. Требуйте строгого протокола заводских приемочных испытаний. Это включает в себя обширную циклическую обработку в сухом и мокром состоянии с использованием именно вашей полимерной смолы для проверки точности размеров перед отправкой.
Заключение
Оба метода имеют большое значение на быстро развивающемся рынке упаковки. Ваш окончательный выбор зависит от сложности конструкции крышки и объема производства. Простые колпачки хорошо подходят для прессования. Сложные конструкции укупорочных средств требуют передовых инструментов для литья под давлением.
Качественные системы впрыска предлагают непревзойденную гибкость и скорость. Они остаются абсолютными чемпионами в производстве универсальных кепок. Если вы готовы модернизировать свою упаковочную линию, изучите высокоточные решения Senlan Molds. Свяжитесь с их специализированной командой инженеров сегодня, чтобы получить индивидуальное предложение на оснастку и оптимизировать эффективность вашего производства.
Часто задаваемые вопросы
Каков средний срок службы высококачественной литьевой формы для пластиковых крышек?
Изготовленная из закаленной нержавеющей стали премиум-класса, такой как S136, и обслуживаемая в соответствии со строгими промышленными протоколами, высококачественная форма надежно выдерживает от 3 до 5 миллионов выстрелов, прежде чем потребуется капитальный ремонт. Регулярная очистка каналов охлаждения и обеспечение надлежащей продувки горячеканального коллектора значительно продлят срок службы оборудования.
Всегда ли компрессионное формование дешевле литья под давлением?
Нет, это не всегда дешевле. Хотя технология сжатия обычно обеспечивает более низкое энергопотребление и меньшие первоначальные затраты на оснастку для простых геометрических форм, общая экономическая эффективность полностью зависит от конкретной конструкции крышки. Сложные укупорочные средства просто невозможно изготовить путем сжатия, что делает технологию инжекции единственным функциональным и, следовательно, наиболее экономически эффективным методом производства передовых укупорочных средств.
Могу ли я использовать одну и ту же пластиковую смолу как для литья под давлением, так и для компрессионного формования?
Как правило, в обоих процессах используются стандартные пластмассы, такие как полиэтилен высокой плотности и полипропилен. Однако конкретные требуемые марки материалов часто различаются в зависимости от индекса текучести расплава. Процессы литья обычно требуют, чтобы смолы с более высоким индексом текучести расплава быстро текли через сложные горячеканальные каналы, тогда как в процессах сжатия можно эффективно использовать смолы с более низким индексом текучести.
Почему крышки, отлитые под давлением, имеют небольшой выступ сверху?
Небольшой выступ в центре верхней части отлитых под давлением колпачков известен как метка ворот. Эта отметка представляет собой точную точку, в которой расплавленный полимер был введен из сопла горячего литника в полость формы. В современном оборудовании, оснащенном передовыми системами горячего литования с клапаном и затвором, используются механические штифты, перекрывающие поток пластика заподлицо со стенкой полости, что делает след затвора практически невидимым.
Какой процесс лучше для крышек для бутылок с защитой от несанкционированного вскрытия?
Обе технологии производства позволяют производить надежные ленты с защитой от несанкционированного доступа. Однако технология впрыска часто обеспечивает явные механические преимущества для сложных конструкций. Инструменты для литья под давлением позволяют выполнять сложную резку в форме и создавать высокоточные удерживающие перемычки непосредственно во время цикла формования, обеспечивая потребителю постоянные показатели разрывного усилия.
Какой метод производства лучше всего подходит для привязанных крышек для бутылок?
Оптимальный метод зависит от сложности конструкции колпака. Для стандартных плоских крышек, используемых на обычных бутылках с водой, компрессионное формование является высокоэффективным и экономически выгодным. Однако, если привязанная крышка имеет спортивную застежку, механизм с откидной крышкой или требует облегчения с помощью переработанных материалов, литье под давлением является лучшим выбором благодаря точному терморегулированию и способности обрабатывать сложные геометрические формы.
Чем отличается регулярное техническое обслуживание между двумя технологиями формования?
Обслуживание литьевых форм в первую очередь направлено на сохранение горячеканальной системы, очистку микровентиляционных каналов и смазку выталкивающих штифтов. Это узкоспециализированный, но централизованный процесс. Техническое обслуживание компрессионных машин включает в себя контроль износа десятков отдельных комплектов пуансонов и полостей, вращающихся на массивном колесе. Это требует постоянной и трудоемкой калибровки для обеспечения одинакового качества деталей на всех станциях.