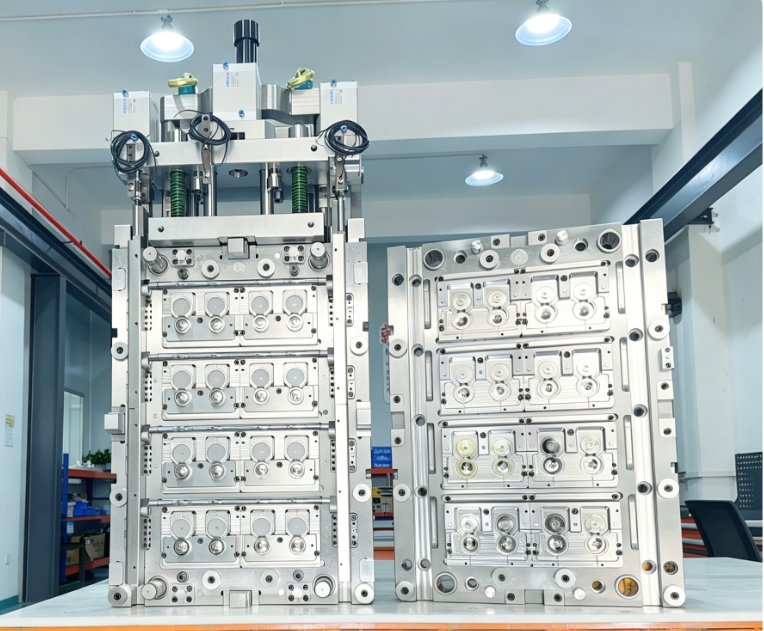
Съедают ли затраты на вторичную сборку рентабельность вашего производства? Сложные крышки с откидной крышкой требуют более эффективного производственного подхода. Плохая конструкция внутренних инструментов неизбежно приводит к дефектам деталей и заусенцам. Это делает достижение идеального контакта стали со сталью внутри полости абсолютной необходимостью для прибыльных операций.
Недавний отраслевой анализ подчеркивает масштабные изменения в упаковочном секторе. Рост затрат на рабочую силу и все более строгие стандарты гигиены приводят к быстрому переходу к полностью автоматизированным одноэтапным процессам формования. Производители агрессивно уходят от традиционного двухэтапного формования и вторичной сборки. Вместо этого они предпочитают интегрированные решения без помощи рук. В основе этой общеотраслевой модернизации лежит потребность в безупречной внутренней механике пресс-формы. Освоение этих механизмов, особенно запорных поверхностей, абсолютно необходимо при проектировании литьевой формы с закрывающейся крышкой . Поскольку эти усовершенствованные инструменты складывают и защелкивают крышку перед ее извлечением, сопрягаемые стальные поверхности, образующие живой шарнир и механизмы закрытия, должны быть выполнены с точностью до микрона.
В этом подробном инженерном руководстве мы рассмотрим фундаментальную физику проектирования запорных устройств. Мы разберем его конкретные применения в высокоавтоматизированных укупорочных формах, выделим распространенные ошибки в цехах, которых следует избегать, и предоставим практические рекомендации для обеспечения высокопроизводительного производства без вспышек.
Ключевые выводы
Определение сложных характеристик: Внутренний контакт стали со сталью необходим для создания сквозных отверстий, защелок и живых петель. Это устраняет необходимость в сложных, требующих сложного обслуживания внешних кулачковых механизмах.
Критически важно для автоматизации: автоматизированная система закрытия в форме полностью полагается на идеально откалиброванные контактные поверхности, позволяющие формировать тонкие детали, такие как раздаточное отверстие, без перекосов.
Углы уклона являются обязательными. На всех сопрягаемых поверхностях строго требуется минимальный угол уклона от 3 до 5 градусов. Это предотвращает истирание стали, сильное трение и преждевременную деградацию инструмента.
Точность предотвращает простои: избежание распространенных инженерных упущений, таких как неадекватная вентиляция, неправильная установка и игнорирование теплового расширения, сэкономит тысячи долларов на обслуживании инструмента.
Понимание принципов отключения при проектировании литья под давлением
Для разработки крупносерийных бездефектных пластиковых компонентов строгое требование — понимание основополагающей механики внутреннего контакта инструментов. В этом разделе описываются основные физические принципы, определяющие работу этих критически важных функций в экстремальных производственных условиях.
Что такое отключение пресс-формы?
В инструментостроении отключение определяется как определенная внутренняя область, где блоки сердечника и полости вступают в прямой преднамеренный контакт. Основная функция этого соединения сталь-сталь — блокировать поток расплавленного пластика под высоким давлением. В то время как стандартная линия разъема проходит по внешнему периметру детали и разделяет половинки формы, внутренняя граница создает элементы строго внутри границ детали. Не позволяя полимеру заполнять определенные геометрические пространства, эти барьеры образуют внутренние окна, сквозные отверстия и сложную геометрию подрезов.
Физика контакта сталь-сталь
Обработка пластмасс регулируется экстремальными физическими силами. На этапе впрыска расплавленный полимер впрыскивается в полость под давлением, часто превышающим 15 000 фунтов на квадратный дюйм. Чтобы инструмент не разлетелся под таким огромным давлением, формовочная машина прилагает огромную силу зажима. Этот тоннаж часто измеряется сотнями или тысячами тонн.
Контактные поверхности существуют прямо на нестабильном пересечении этих двух противоположных сил. Стальные поверхности должны быть обработаны с высокой точностью, чтобы выдерживать давление впрыска без расслоения. Даже микроскопическое расстояние в 0,02 мм позволит расплавленному пластику выйти наружу. Это создает резкий нежелательный выступ, известный как вспышка. И наоборот, если сила зажима слишком велика, а площадь контактной поверхности слишком мала, стальные поверхности будут раздавливать друг друга. Это приводит к необратимому повреждению инструмента и дорогостоящим простоям линии.
Устранение необходимости в побочных действиях
С коммерческой точки зрения и с точки зрения технического обслуживания использование байпасной схемы является весьма выгодным. Традиционно для создания таких элементов подрезов, как защелкивание, требуются скользящие кулачки или боковые действия. Это механические компоненты, которые движутся перпендикулярно основному направлению открытия пресса. Камеры существенно увеличивают стоимость первоначальной сборки. Они также требуют постоянной смазки и очень склонны к механическим повреждениям в течение миллионов циклов.
Используя обходной проход, инженеры могут создавать такие элементы подрезки, используя только вертикальное движение открытия и закрытия машины. Блоки сердцевины и полости сцепляются под определенным углом уклона, эффективно изолируя поток пластика и создавая геометрию защелкивания. Этот принцип радикально снижает сложность оснастки, снижает долгосрочные затраты на техническое обслуживание и значительно сокращает общее время цикла.
Важнейшее использование запорных устройств в литьевой форме с закрывающейся крышкой
Принципы внутреннего контакта со сталью становятся чрезвычайно важными при применении к высокоавтоматизированным упаковочным решениям. Крышки с откидной крышкой повсеместно встречаются на полках магазинов, но для их эффективного производства требуются специальные высокоточные инструменты.
Формируем нежную живую петлю
Живая петля — это тонкая гибкая пластиковая перепонка, соединяющая основную часть кепки с крышкой. Это позволяет крышке многократно сгибаться, не разрываясь. В современных инструментах для формирования этого шарнира требуется сверхточный зазор между сталью. Компоненты сердцевины и полости должны соединяться вместе, оставляя зазор размером всего от 0,2 до 0,3 мм.
Если выравнивание сместится хотя бы на несколько микрон, толщина стенок петли будет неравномерной. Это приводит к преждевременному выходу из строя или немедленному разрыву при первом механическом изгибе. Кроме того, окружающая геометрия спроектирована так, чтобы направлять поток полимера точно через область шарнира. Такая специфическая ориентация потока выравнивает молекулы полимера перпендикулярно оси шарнира, максимизируя прочность на изгиб и продлевая срок службы крышки.
Создание дозирующего отверстия и защелкивающихся затворов
Крышки с откидной крышкой требуют чистого дозирующего отверстия для жидкого продукта и соответствующего уплотнительного штифта на крышке для предотвращения утечек потребителями. Сопрягаемые поверхности пресс-формы используются для одновременного формирования обеих этих важных функций. Стержень сердечника, образующий отверстие, должен идеально прилегать к противоположному блоку полости.
Кроме того, крышка должна оставаться надежно закрытой во время транспортировки и на полках магазинов. Это достигается за счет точной защелкивания подрезов. Используя конструкции обхода, инженеры могут сформировать удерживающий выступ защелкивания, не полагаясь на сложные боковые воздействия. Это гарантирует, что крышка надежно защелкнется в основании с приятным тактильным щелчком, обеспечивая абсолютную уверенность потребителя в герметичности продукта.
Включение автоматизированного механизма IMC
Абсолютной вершиной производства флип-топов является внедрение автоматизированной системы закрытия в форме . В стандартном устаревшем процессе крышки открываются. Затем они должны быть закрыты машиной вторичной сборки, которая потребляет ценную производственную площадь, энергию и ручной труд.
Усовершенствованная система IMC использует специальную внутреннюю кинематику, например, гидравлические закрывающие рычаги, стойки или подметальные механизмы. Эти компоненты складывают крышку колпачка на основание, пока пластик на сердцевине еще теплый и податливый, непосредственно перед последним ударом выброса. Высокопроизводительные установки часто имеют 24 или 32 камеры, работающие при времени цикла блистеринга от 12 до 15 секунд. Чтобы такое автоматическое складывание работало безупречно в каждом цикле, запорные устройства, образующие элементы выравнивания, должны быть идеальными. Если присутствует вспышка, механический закрывающий рычаг заклинит. Половинки колпачка будут смещаться, что приведет к раздавливанию продукта и остановке производственной линии.
4 основных принципа проектирования надежных инструментов
Чтобы гарантировать надежную работу пресс-формы в течение миллионов циклов, инженеры-инженеры должны придерживаться строгих правил проектирования. Следующие принципы являются основополагающими для успешного применения инструмента.
Минимальные углы уклона не подлежат обсуждению
Самым важным правилом в этом типе проектирования является соблюдение адекватных углов уклона. Угол уклона представляет собой небольшую конусность, прикладываемую к вертикальным стенкам стальных блоков. Для сопрягаемых поверхностей отраслевым стандартом является правило трех градусов. Инженеры требуют, чтобы эти поверхности имели наклон не менее 3 градусов, хотя для автоматических затворов желательно иметь уклон 5 градусов.
Без достаточной тяги противоположные стальные поверхности будут сильно царапать друг друга во время открывания и закрывания. Это трение создает микроскопические сварные швы между стальными гранями. Эти сварные швы сразу же разрываются при движении пресса. Это разрушительное явление, известное как истирание, разрушает гладкую поверхность и быстро разрушает уплотнение, что приводит непосредственно к сильному запотеванию.
Металлобезопасный подход к обработке
Когда необработанный стальной блок первоначально обрабатывается на оборудовании с ЧПУ, инженеры применяют стратегию обеспечения безопасности металла во всех критических зонах контакта. Быть металлобезопасным означает намеренно оставлять номинальное количество лишней стали — обычно от 0,05 до 0,1 мм — на поверхностях во время чернового и получистового фрезерования.
Поскольку металл невозможно легко добавить обратно после того, как он отрезан, оставление этого дополнительного материала позволяет высококвалифицированным производителям инструментов вручную шлифовать и соединять половинки во время окончательной сборки. Производители инструментов, работающие с берлинской синей тушью, полностью полагаются на этот дополнительный запас при ручной шлифовке окончательной посадки. Этот кропотливый процесс, известный как точечная обработка, обеспечивает абсолютную точность сопряжения сердцевины и полости. Он компенсирует любые незначительные отклонения при обработке или допуски наложения в инструменте с несколькими полостями.
Поддержание правильной ширины уплотняющей поверхности
Физическая ширина контактной площадки — фактическая площадь соприкосновения стали со сталью — должна быть тщательно рассчитана. Распространенной инженерной ошибкой является создание слишком широкой поверхности. Хотя может показаться, что большая площадь контакта означает лучшее уплотнение, на самом деле широкая площадка требует огромного усилия зажима, чтобы сжать две половинки идеально ровно. Если машина не может обеспечить достаточный тоннаж, инструмент просто не закроется полностью.
Напротив, если площадка слишком узкая, огромная сила зажима может привести к тому, что стальная кромка со временем вмятина, перевернется или деформируется. Оптимальная ширина уплотнения обычно составляет от 3 мм до 5 мм. Это обеспечивает идеальный баланс между локализованным давлением уплотнения и долгосрочной структурной целостностью.
Размер элемента пресс-формы
Рекомендуемая ширина отключения
Риск превышения размера
Риск недостаточного размера
Маленький — до 50 мм.
от 2,0 мм до 3,0 мм
Неполное закрытие формы
Деформация и прокатка кромок
Средний — от 50 до 150 мм.
от 3,0 мм до 5,0 мм
Требуется чрезмерный тоннаж
Дробление стали под усилием зажима
Большой — более 150 мм.
от 5,0 мм до 8,0 мм
Плохая вентиляция и захваченный газ
Ускоренный износ инструмента
Балансировка давления впрыска и силы зажима
Инженеры должны рассчитать площадь проекции внутренних элементов, чтобы обеспечить достаточную грузоподъемность формовочной машины. Проецируемая область — это двумерная тень, которую элемент отбрасывает в направлении открытия формы.
Умножая эту проекционную площадь на давление во внутренней полости, инженеры определяют разделяющую силу. Усилие зажима машины должно превышать это усилие разделения не менее чем на 20 процентов. Если сила зажима недостаточна, огромное давление впрыска приведет к раскрытию инструмента на несколько тысячных долей дюйма. Это приводит к образованию бликов на протяжении всего производственного цикла и потере смолы.
Распространенные ошибки, которых следует избегать при проектировании пресс-форм для литья крышек
Точное машиностроение является краеугольным камнем крупносерийного производства упаковки. Однако даже опытные конструкторы могут стать жертвой специфических оплошностей при детализации сложной кинематики. Избежание этих распространенных ошибок в цехах имеет важное значение для поддержания прибыльности и стабильного качества деталей.
Ошибка 1: Неадекватный драфт, приводящий к раздражению
Как уже было установлено, тяга имеет важное значение. Тем не менее, дизайнеры иногда пытаются использовать конусность в ноль или один градус, чтобы сохранить особый эстетический вид конечной пластиковой детали. Это серьезная механическая ошибка. Сквозняк в один градус почти наверняка приведет к истиранию в течение первых нескольких тысяч циклов. Ремонт поцарапанной стали требует остановки производства, вытаскивания инструмента из пресса, лазерной приварки нового металла к поврежденному участку и повторной механической обработки поверхности. Этот процесс стоит тысячи долларов из-за простоя.
Ошибка 2: плохая вентиляция, вызывающая ожоги от дизельного топлива
Когда расплавленный пластик заполняет полость, он быстро вытесняет окружающий воздух, который ранее находился внутри. Если этот воздух не может выйти, он становится сильно сжатым. В конце фазы заполнения, которая часто происходит вблизи контактного барьера, сжатый воздух резко нагревается. Иногда температура может превышать 1000 градусов по Цельсию.
Если по периметру неправильно спроектировать вентиляционные каналы, этот перегретый воздух буквально воспламенит окружающий пластик. Это вызывает серьезный дефект, известный как ожог дизельного топлива, оставляющий на детали черные обугленные следы сажи. В цехах завода отчетливый запах горящего пластика является явным индикатором этой проблемы. Ожог дизельного топлива особенно губителен для хрупкого живого шарнира крышки с откидной крышкой, делая его хрупким и бесполезным.
Ошибка 3: игнорирование теплового расширения литейной стали
Пресс-формы представляют собой высокодинамическую термическую среду. Во время непрерывных производственных циклов горячий пластик непрерывно передает тепло стальным блокам. В зависимости от схемы каналов охлаждения ядро и полость могут работать при совершенно разных температурах.
Сталь расширяется при нагревании. Стандартная инструментальная сталь имеет определенный коэффициент теплового расширения. Если инструмент нагреется на 40 градусов по Цельсию, стальной блок шириной 500 мм расширится почти на четверть миллиметра. Если инженеры разрабатывают жесткие допуски, основываясь исключительно на температуре окружающей среды в помещении, тепловое расширение во время активного производства приведет к заеданию, заеданию или разрушению сопрягаемых поверхностей. Это приводит к катастрофическому механическому повреждению.
Ошибка 4: чрезмерное усложнение геометрии детали
Дизайнеры продукции часто добавляют замысловатые подрезы, сложные логотипы или агрессивные элементы фиксации, не консультируясь с инженерами по инструментам. Эти ненужные сложности вынуждают производителей инструментов проектировать извилистые, многоугольные стальные поверхности, которые невероятно сложно обрабатывать и обслуживать. Часто незначительная модификация конструкции пластиковой детали — например, изменение угла защелкивания на два градуса или небольшое перемещение отверстия — может радикально упростить внутреннюю геометрию инструмента. Обтекаемая конструкция снижает механическую нагрузку на литьевую форму с закрывающейся крышкой . Это напрямую приводит к меньшим требованиям к техническому обслуживанию и гораздо более высокой надежности.
Полезное руководство: предотвращение дефектов и выбор инструмента
Заусенец является наиболее распространенным дефектом, связанным с разрушением внутреннего уплотнения. Это происходит в тот момент, когда пластик выходит из предполагаемого пространства полости. Чтобы предотвратить это, необходимо сочетание высокотехнологичных производственных технологий и оптимизированного выбора материалов.
Прецизионная обработка и процесс точечной обработки
Создание продукта без вспышек начинается на производстве. Высокоскоростные 5-осевые фрезерные станки с ЧПУ и точная электроэрозионная обработка жизненно важны для обеспечения точности. Они режут закаленную сталь с допусками плюс-минус 0,005 мм.
После первоначальной обработки опытные мастера-инструментальщики выполняют важную процедуру пристрелки. Они наносят микротонкий слой чернил «берлинской синей» на полость блока и закрывают инструмент в гидравлическом печатном прессе. При открытии чернила передаются на сердцевину везде, где есть физический контакт. Производители инструментов тщательно проверяют этот красочный трансфер. Если чернила неоднородны, это указывает на высокие и низкие места на стали. Затем они используют инструменты для микрошлифовки, чтобы удалить выступающие точки, пока не будет достигнут равномерный, 100-процентный перенос чернил. Это гарантирует идеальное уплотнение под давлением.
Выбор подходящей стали и твердости пресс-формы
Поскольку эти поверхности выдерживают миллионы тяжелых ударов, выбор подходящей инструментальной стали имеет первостепенное значение для долгосрочного успеха. Мягкие металлы быстро деформируются под давлением зажима. Передовой инженерный опыт требует использования закаленных инструментальных сталей премиум-класса для всех контактных вставок.
Например, при разработке укупорочного инструмента с высокой кавитацией ведущие производители обычно выбирают нержавеющую сталь S136 для вставок сердечника и полости. Закалка этой стали до HRC 48-50 обеспечивает исключительную износостойкость. Он также обеспечивает превосходную коррозионную стойкость к выделяющимся газам полимерам, гарантируя, что запорные кромки остаются острыми и не имеют засветов в течение многих миллионов циклов эксплуатации.
Марка инструментальной стали
Диапазон твердости
Ключевые характеристики внутреннего инструмента
Типичное применение
P20 Сталь
СПЧ с 28 по 32
Легко обрабатывается, но слишком мягкий для интенсивного ношения.
Малосерийные прототипы и простые детали.
Инструментальная сталь H13
СПЧ с 48 по 52
Отличная прочность и высокая термостойкость.
Промышленные формы высокого давления и больших объемов.
S136 Нержавеющая сталь
СПЧ с 48 по 54
Высокая твердость, превосходная коррозионная стойкость, требует хорошей оптической полировки.
Премиум-упаковка и автоматические затворы.
Лучшие практики по поиску автоматизированных инструментов
Проектирование и создание высокоавтоматизированного инструмента требует значительных капиталовложений. Выбор правильного оборудования имеет решающее значение для производительности вашего завода. Вам нужен партнер по инструментам, который глубоко разбирается в сложной кинематике, интеграции горячеканальных систем и высокоточных допусках.
Оценка возможностей производителя пресс-форм
Не все инструментальные цеха оборудованы для удовлетворения строгих требований автоматизированных упаковочных решений. Оценивая потенциального поставщика, проверьте его предприятие на наличие конкретных возможностей. Убедитесь, что они используют передовые обрабатывающие центры с ЧПУ, обеспечивающие микронную точность. Кроме того, перед началом сборки убедитесь, что их отдел контроля качества использует координатно-измерительные машины для проверки того, что обработанная сталь идеально соответствует данным 3D CAD. Обязательным условием является глубокий опыт работы со сложной кинематикой, такой как реечные системы, гидравлическое отвинчивание и встроенные замыкающие рычаги.
Почему важно сотрудничать с отраслевыми экспертами
Создание автоматизированного инструмента с 24 или 32 гнездами не является задачей для начинающих производителей пресс-форм. Сложный баланс термодинамики, гидродинамики и машиностроения требует специальных знаний. Партнерство с лидерами отрасли гарантирует, что вашим проектом будут заниматься опытные профессионалы, которые понимают нюансы цехового производства.
Команды опытных инженеров специализируются на оптимизации сложной геометрии деталей, чтобы гарантировать производство без заусенцев. Используя передовое решение IMC для изготовления откидных крышек , производители могут добиться исключительно быстрого времени цикла. Это полностью устраняет узкие места вторичной сборки и обеспечивает долгосрочную эксплуатацию актива, которая максимизирует рентабельность инвестиций.
Заключение
Безупречная конструкция внутренней оснастки, несомненно, имеет решающее значение для успешных и высокопроизводительных операций формования. Использование правильных углов уклона, использование безопасных для металла методов обработки и выбор закаленной стали премиум-класса предотвращают дорогостоящие ошибки и ухудшение качества инструмента. Точная обработка на станке с ЧПУ и тщательная ручная обработка обеспечивают бесперебойное и высококачественное производство. Для высокоавтоматизированной продукции, выпускаемой в больших объемах, инвестиции в идеально спроектированные инструменты для укупоривания приносят огромную коммерческую отдачу. Это полностью устраняет необходимость в машинах для вторичной сборки, значительно снижает процент брака и оптимизирует время цикла до секунды. Придерживаясь этих строгих инженерных принципов, производители могут добиться превосходных результатов формования и максимизировать свой долгосрочный успех в эксплуатации. Если вы хотите расширить свои производственные возможности, изучите передовые инструментальные решения в Senlan Molds, чтобы запросить консультацию по проектированию и обеспечить свое конкурентное преимущество.
Часто задаваемые вопросы
Какой минимальный угол уклона необходим для внутреннего уплотнения формы?
Как правило, строго требуется минимум 3 градуса, но инженеры-инструментальщики настоятельно рекомендуют 5 градусов. Этот конус предотвращает трение и истирание стали во время открывания и закрывания, обеспечивая долговечность инструмента и предотвращая заусенец.
Что такое литьевая форма с закрывающейся крышкой?
Это узкоспециализированный автоматизированный инструмент, используемый в основном для упаковки с откидной крышкой. Он оснащен внутренними механическими системами, такими как гидравлические рычаги или зубчатые стойки, которые складывают и защелкивают крышку, пока деталь все еще находится внутри пресса. Это полностью устраняет необходимость в отдельных машинах для постформовой сборки.
Почему мой инструмент мигает на контактных поверхностях?
Мигание происходит при нарушении контакта стали со сталью. Это может быть связано с недостаточным усилием зажима станка, изношенностью или заеданием стали, чрезмерным давлением впрыска, вынуждающим инструмент раскрыться, или плохой начальной фиксацией, когда половинки просто не сопрягаются идеально.
Можно ли отремонтировать поврежденные стальные контактные поверхности?
Да. Поврежденные поверхности часто можно отремонтировать с помощью микросварки или лазерной сварки, чтобы вернуть закаленную сталь в пораженный участок. За этим следует прецизионная повторная механическая обработка и ручное восстановление исходных размеров поверхности для восстановления идеального уплотнения.
Почему конструкции с байпасом предпочтительнее, чем с побочными действиями?
Байпасные конструкции встроены непосредственно в вертикальное перемещение сердечника и полости. Это означает, что для создания подрезов, таких как защелкивания, не требуется никаких движущихся частей. Это делает инструмент более дешевым в изготовлении, значительно проще в обслуживании и гораздо менее подвержен механическим поломкам по сравнению со скользящими кулачками.
Как тепловое расширение влияет на внутреннюю механику пресс-формы?
В процессе производства инструментальная сталь поглощает тепло от расплавленного пластика и расширяется. Если инженеры не учтут этот коэффициент расширения на этапе проектирования, сопрягаемые стальные поверхности могут заедать, истираться или разрушаться, когда инструмент достигнет рабочей температуры, что приведет к серьезному повреждению.
Какая инструментальная сталь лучше всего подходит для запорных поверхностей большого объема?
Для упаковки больших объемов инженеры обычно рекомендуют нержавеющую сталь премиум-класса, например S136, закаленную до HRC 48–50. Это обеспечивает необходимую прочность, позволяющую выдерживать миллионы зажимных ударов, одновременно противодействуя коррозии, вызванной выделением пластиковых газов, сохраняя идеально острыми уплотнительные кромки.